تجهیزات و فناوری برای اکسیداسیون میکرو قوس فلزات و آلیاژهای مخصوص شیر آلات
اکسیداسیون میکرو قوس یکی از امیدبخشترین انواع پرداخت کاری سطحی است (این روش در صنایع مختلف راه افتاده است و برای تولید پوششهای چندکاره سیرامیک مانند به کار می رود).
پروژه برای حل کردن مشکل واقعی منظور شده است – یعنی برای تولید سری تجهیزات بر اساس تکتولوژیهای عالی با هدف کاربرد فناوری اکسیداسیون میکرو قوس در میدان ماورای صوتی که امکانی را می دهد که مواد مرکب نسل نو روی سطح فلزات مخصوص شیرآلات و آلیاژهای آن (تیتانیوم، آلومینیوم، زیرکونیوم و …) دارای عملکردهای مختلف و حواص فیزیکی، مکانیکی و بهره برداری پیشرفته می دهد گردد.
خط جدید در این زمینه طراحی هایی بودند که توسط شرکت سوئیسی Progress Industrial Systems SA (پروگرس اینداستریال سیستمز س.آ.) برای استفاده از ارتعاشات ماورای صوت چند فرکانس در الکترولیت در سیکل کاری فرآیند اکسیداسیون میکرو قوس فلزات انجام شده اند.
شرح مختصر فرآیند تکنولوژی پیش نهادی
طرح مهندسی طراحی شده با شرح زیر انجام می گیرد: قطعه در وان با محلول آبی الکترولیت گذاشته می شود، مبدلهای پیزو با فرکانسهای رزونانس مختلف به دو – چهار دیواره وان نصب می شوند، سایر دیواره های وان برای خنک کردن (نگه داشتن دمای بهینه) محلول الکترولیت به کار می روند، بعداً به الکترود ها که یکی از آنها خود قطعه است، جریان برق وصل می شود و این امر منجر به بروز میکرو قوسها می شود و در نتیجه پوششهای مرکب تشکیل می شوند. فرآیند اکسیداسیون میکرو قوس با مبدلهای پیزوی فعالی که با فرکانسهای مختلف (15 بی 100 کیلو هرتز) کار می کنند، اجرا می شود که در نتیجه پوشش دارای ساختار با تراکم بیشتر تشکیل می شود و الکترولیت تازه به ناحیه اکسیداسیون میکرو قوس بی وقفه داده می شود. علاوه به اکسیدهای فلزات خود مواد ترکیبی شامل ترکیبات شیمیایی الکترولیت اند که در نتیجه یک مجموعه منحصر به فرد از حواص فیزیکی و مکانیکی و بهره برداری ساخته می شود.
این فناوری اکسیداسیون میکرو قوس در میدان ماورای صوت (در مقایسه با فناوریهای مشابه از قبیل آندایزینگ) دارای صرفه جویی و بازده بیشتر است، خواص فیزیکی و مکانیکی و بهره برداری بالای محصولات تولیدی با درجه های پیچیدگی گوناگون را تأمین می کند.
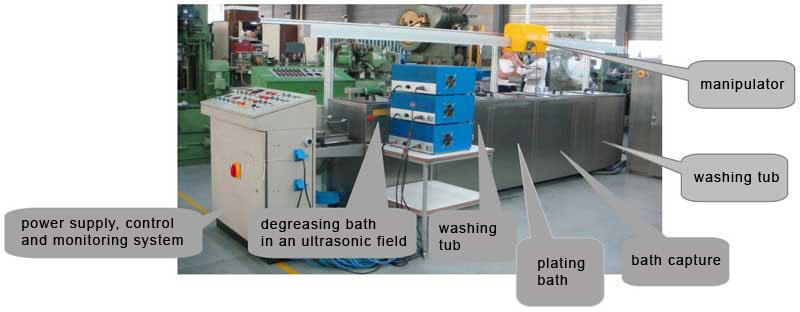
خط تولید برای اکسیداسیون میکرو قوس
تجهیزات برق – منابع تغذیه؛ وانهایی که در آنها تهیه سطح، پرداخت کاری و شستو شو انجام می گیرد؛ دست مکانیکی برای انتقال آویز با قطعات (در صورت تولید سری)؛ سازه های فلزی برای استقرار وانها و دست مکانیکی؛ تجهیزات کمکی – دستگاه تقطیر، تلمبه صافی برای تصفیه و انتقال محلولها، مخازن رزرو، دستگاههای کنترل کیفیت پوشش و وضع الکترولیت.
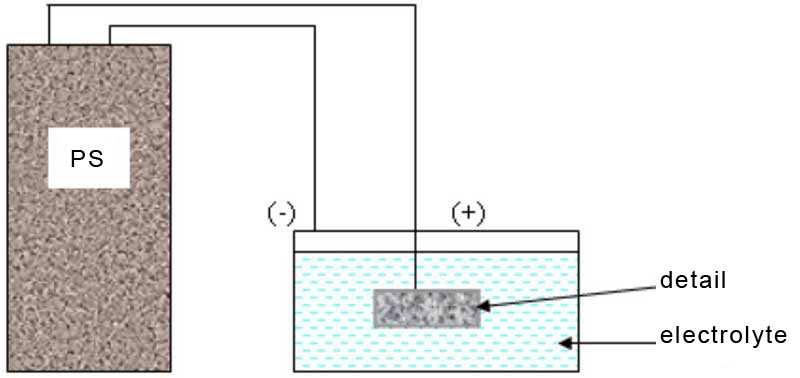
ضربات جریان برق دارای شکل معین از منابع تغذیه به جاهای اتصال وان داده می شوند، در این هنگام قطعه به عنوان اند ایفا می شود و از وان یا الکترودهای اضافی که معمولاً از استیل زنگ نا پذیر ساخته می شوند، به عنوان کاتد استفاده می شود.
عملیات تکنولوژی.
تعداد عملیات تکنولوژی مورد نیاز هنگام اکسیداسیون میکرو قوس به مرتبه کمتر از تعداد عملیات مورد نیاز برای فرآبندهای اندایزینگ عادی است. آن بعلت عدم عملیات متعدد آماده سازی و سازگار بودن محلولهای مورد استفاده با محیط زسیت انجام می شود. بعد از نصب قطعات روی آویز چربی زدایی انجام می شود و پس از آن قطعات برای پرداخت کاری داده می شوند. در صورت تولید انبوه یک وان گیرنده پشت سر وان اجرای پوشش برای بهینه سازی استفاده از مواد شیمیایی و آب شستو شو گذاشته می شود.

پرسنل خدماتی – کارشناس فناوری (با تحصیل عالی فنی) و کارگران (در سطح تکنسین). معمولاً دو کارگر در یک شیفت برای بخش 150-200 متر مربع کافی می باشند. هم چنین نظارت متناوب از طرف لوله کش و برقکار لازم می باشند.
خواص پوششهای اکسیداسیون میکرو قوس
ترکیبات:
پوششهای اکسیداسیون میکرو قوس ذاتاً سرامیک با ترکیب پیچیده اند. پوشش در جریان اکسیداسیون میکرو قوس به خاطر اکسیداسیون سطح فلز ساخته می شود و در این هنگام فرمهای اکسیدی و هیدرواکسیدی آن فلز تشکیل می شود. از طرف دیگر پوشش به خاطر جذب اجزای الکترولیت در حال رشد قرار دارد. اجزای الکترولیت در شکل نمکها، اکسیدها و هیدرواسیدها با ترتیبات پیچیده وارد ترتیب الکترولیت می شوند. در صورت نیاز فناوری اکسیداسیون میکرو قوس امکان ورود هر عنصر شیمیایی لازم به پوشش را می بخشد. هر چه زمان پرداخت کاری قطعه طولانیتر باشد بیشتر و بیشتر عناصر الکترولیت در پوشش سطحی جمع می شود. قشر پایین پوششی که به فلز پایه می چسبد، اکثراً از ترتیبات اکسیدی آن مرکب است.
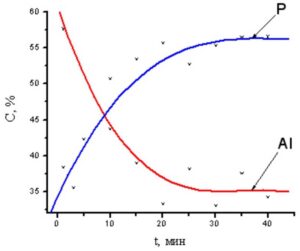
منحنی تغییرات ترتیب آلومینیوم و فسفر روی سطح پوشش اکسیداسیون میکرو قوس نسبت به زمان پرداخت کاری در الکترولیت فسفاتی
ضخامت:
ضخامت پوشش وابسته به عوامل اصلی زیر است. آنها عبارت اند از خاصیت الکترولیت، مواد آلیاژ فلز، حالت و زمان پرداخت کاری. اکسیداسیون میکرو قوس امکان ساخت پوششها با ضخامتها از چند واحد تا صدها میکرو متر را می دهد. ضخامت لازم پوشش وابسته به هدف از آن و شرایط بهره برداری از آن می باشد. انجام قشر زیرین قبل از رنگ آمیزی با ضخامت 5-10 میکرو متر کافی است اما برای تأمین خواص عایق بندی برقی یا مقاومت در برابر ساییدگی ضخامت 50- 100 میکرو متر لازم می باشد. خواص تزیینی و ضد زنگ خوردگی در شرایط جوی با ضخامت پوشش 20-40 میکرو مترتأمین می شوند.
تخلخل:
خلخل پوششها در محدوده 5-50 در صد و ابعاد 0.01 تا 10 میکرو متر قابل تغییر است. ساختار منافذ با ضخامت پوشش بیشتر از 5-10 میکرون پیچیده است و تعداد زیادی از انشعابات و فضاهای بسته دارد. بنا بر خاصیت فرآیند به دست آوردن پوششها بدون منافذ امکان پذیر نیست. در صورت نیاز میزان تخلخل می توان با آغشتن به مواد خاص یا بواسطه انجام قشر پلیمری (رنگ) کاهش داد. اغلب آغشتن به فلورا پلاستها و رنگ آمیزی با رنگ پودر پلیمری به کار می روند. در بعضی موارد تخلخل می تواند به عنوان یک عامل مثبت ایفا کند. هنگامی که پوشش در حالت ساییدگی با استفاده از روغنکاری کار می کند روغن گریز به منافذ پوشش نفوذ می گردد و به تدریج به ناحیه حضور اصطکاک انتقال می شود. هنگام استفاده در پزشکی پوششهای ﻓﻌﺎل زیستی اکسیداسیون میکرو قوس می توانند در منافذ مواد دارویی داشته باشند.
مقاوم در برابر ساییدگی:
از پوششهای مقاوم در برابر ساییدگی در واحدهای مختلف ماشینها و مکانیزمها استفاده می شود. مبنا بر آن در بسیاری از موارد، قطعات از آلومینیوم می توان به کار برد یعنی از فلزی که به اندازه زیاد نرم است و پرداخت کاری سطح آن با استفاده از روشهای عادی (برای مثال، آبکاری گالوانیزه) کار پیچیده است. آزمایشات مقایسه ای نمونه دارای پوشش اکسیداسیون میکرو قوس پوشانده شده روی آلومینیوم و نمونه فلاد با پوشش کرومی مقاوم در مقابل ساییدگی انجام شد. هنگام آزمایش بار واحد در 0.64 نیوتون بر میلی متر مربع بود. پوششهای اکسیداسیون میکرو قوس میزان ساییدگی کمتر با وجود حرارت بیشتر نشان دادند.
مقاومت در برابر حرارت:
پوششهای اکسیداسیون میکرو قوس مقاومت بالا در برابر بارهای حرارتی و حرارتی متناوب دارد. پوششها می توانند بدون محدودیت در دامنه حرارتی از منهای 40 تا با اضافه 60 درجه سانتیگراد کار کنند. بدیهی است که در صورت گرمایش تدریجی قطعه، مقاومت در برابر حرارت پوشش اکسیداسیون میکرو قوس فقط با حرارت ذوب فلز خود قطعه محدود می باشد چونکه حرارت ذوب فلز (طوری که از قبل می دانیم) از حرارت ذوب سرامیک پایینتر است. آزمایشات نشان دادند که پوششها قادر اند که در برابر تا 280 سیکل حرارتی برای 310-15ВЭС و تا 25 سیکل حرارتی برای 500-15ВеС مقاومت داشته باشند. هنگام انجام این آزمایشات نمونه پوشش دار تا حرارت معین در کوره گرم می شود و به آب سرد پرت می شود.
زبری:
زبری سطح در جریان پرداخت کاری با مرور زمان زیاد می شود. به دست آوردن سطوح دارای درجه زبری 8 امکانپذیر تست. زبری وابسته است به مواد آلیاژ، وضعیت سطح و حالت پرداخت کاری است.
مقاومت در برابر خوردگی:
روش اکسیداسیون میکرو قوس امکان تولید پوششهایی را می دهد که در شرایط جوی و در محیطهای مختلف خورنده از قبیل محلول خورنده، بخار، آب دریا و … مقاوم اند. چونکه پوششهای اکسیداسیون میکرو قوس مواد سرامیکی دارای ترتیب پیچیده است مقاومت مواد پوشش در برابر خوردگی به اندازه کافی بالا می باشد. حفاظت فلز پایه از خوردگی می توان با انتخاب ضخامت پوشش و با تنظیم تعداد و ساختار منافذ تأمین کرد. حفاظت اضافی با آغشتن منافذ به مواد بی اثر (اغلب به فلورا پلاست) تأمین می شود. آزمایشات (بر اساس استاندارد گوست GOST В 20.57.304-76, GOST РВ 20.57.304-88) نشان دادند که از پوشش به دست آمده می توان ظرف 15 سال به عنوان پوشش مقاوم در برابر خوردگی استفاده کرد.
خواص دی الکتریک:
ولتاژ شکست پوشش هم مثل مقاومت در برابر خوردگی وابسته به ضخامت پوشش و نوع و ابعاد منافذ است. این مقداررا هم چنین می توان به اندازه قابل توجهی با استفاده از موا پر کننده منافذ زیاد کرد. ولتاژ متوسط شکست ولتاژ 600 ولت است. ولتاژ شکست پوشش همراه با پر کردن منافذ تا 2500 ولت است.
قابلیت چسبندگی:
پوشش اکسیداسیون میکرو قوس دارای قابلیت چسبندگی ممتاز با فلز پایه است که از طریق لایه پیوندی موجود در مرز بین فلز و پوشش تأمین می شود. لایه پیوندی هم درون فلزات و هم بیرون از آن تشکیل می شود و دارای پروفایل با پیچهای فراوان است.
در نتیجه نیروی چسبندگی پوشش با فلز از استحکام خود پوشش بالاتر می باشد و در هنگام بارگذاری پوشش از فلزات در امتداد مرز بین فلز و پوشش جدا نمی شود. مقادیر قابلیت چسبندگی محاسبه شده بر اساس نتایج آزمون خراش (Scratch) تا 350 مگا پاسکال می رسند.
نمونه مجموعه سازی تجهیزات مورد استفاده برای فناوری اکسیداسیون میکرو قوس
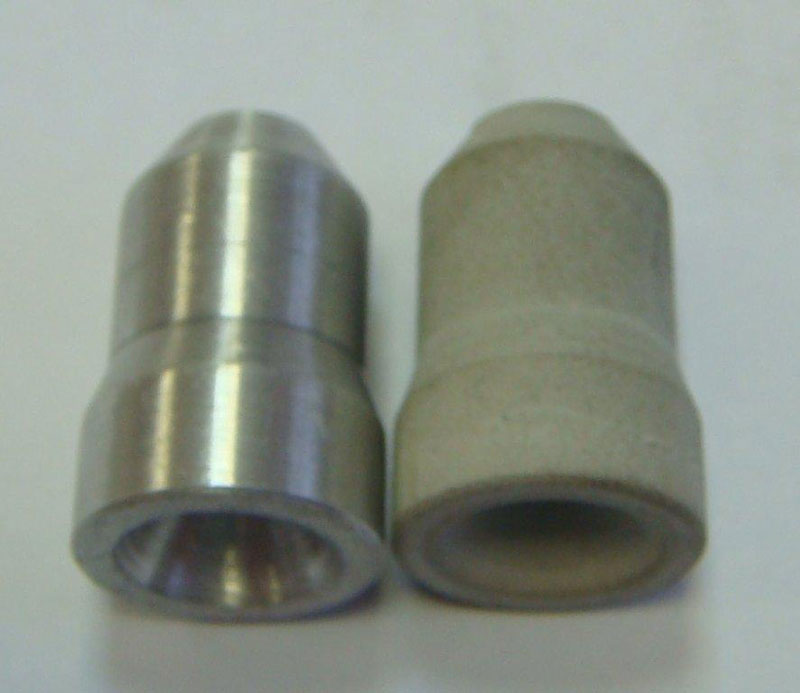
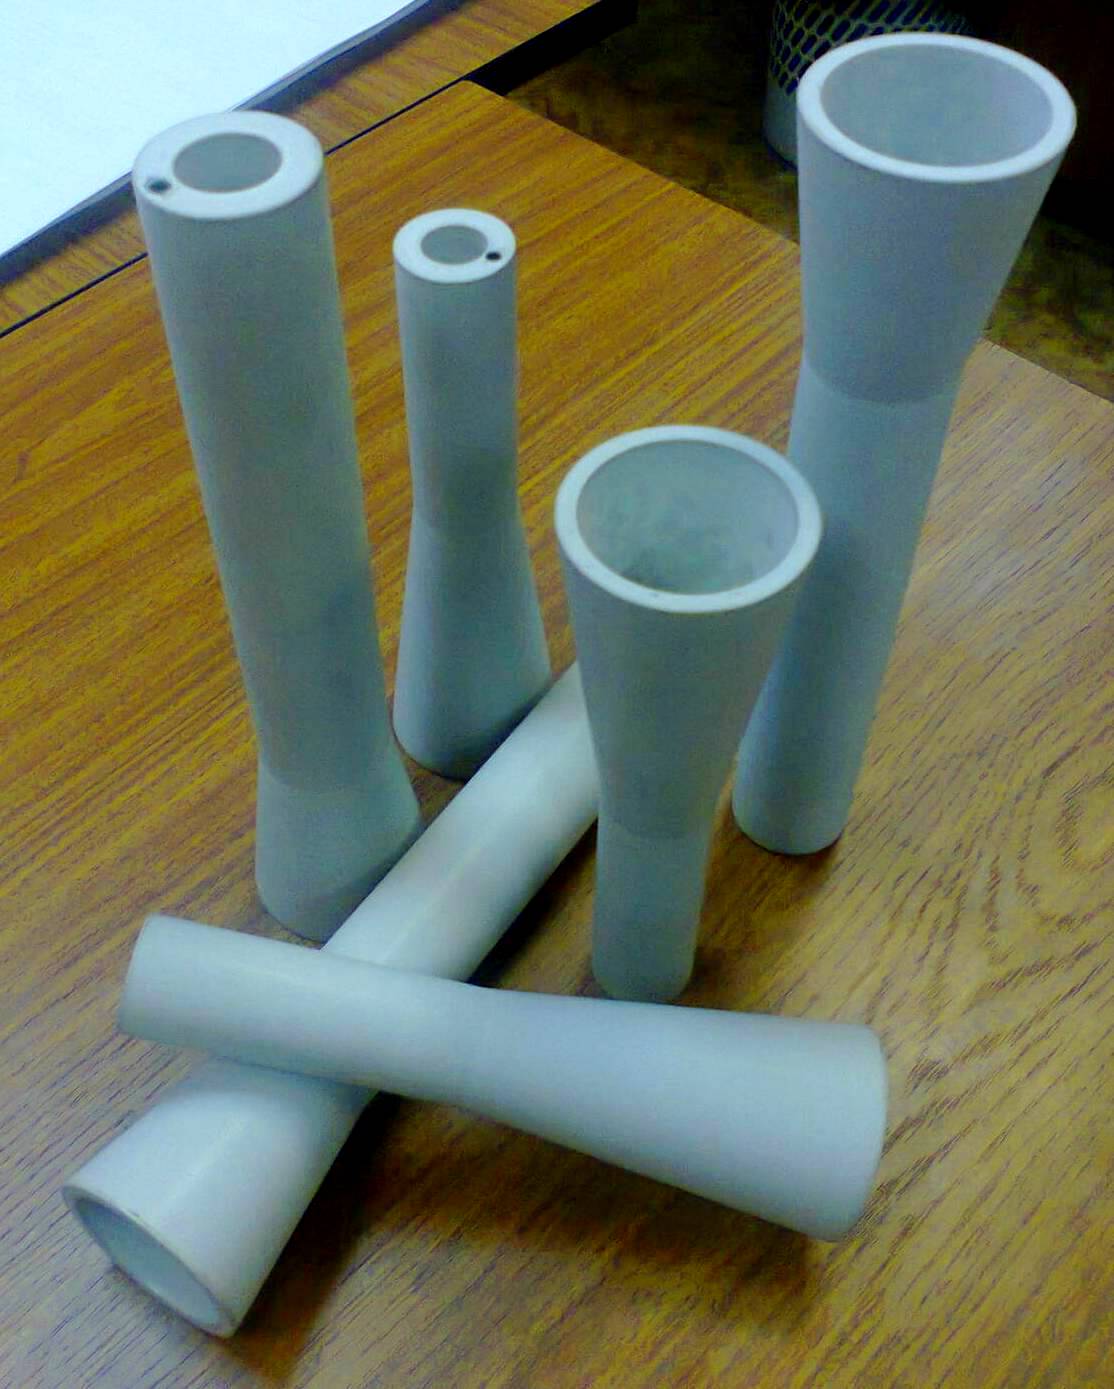
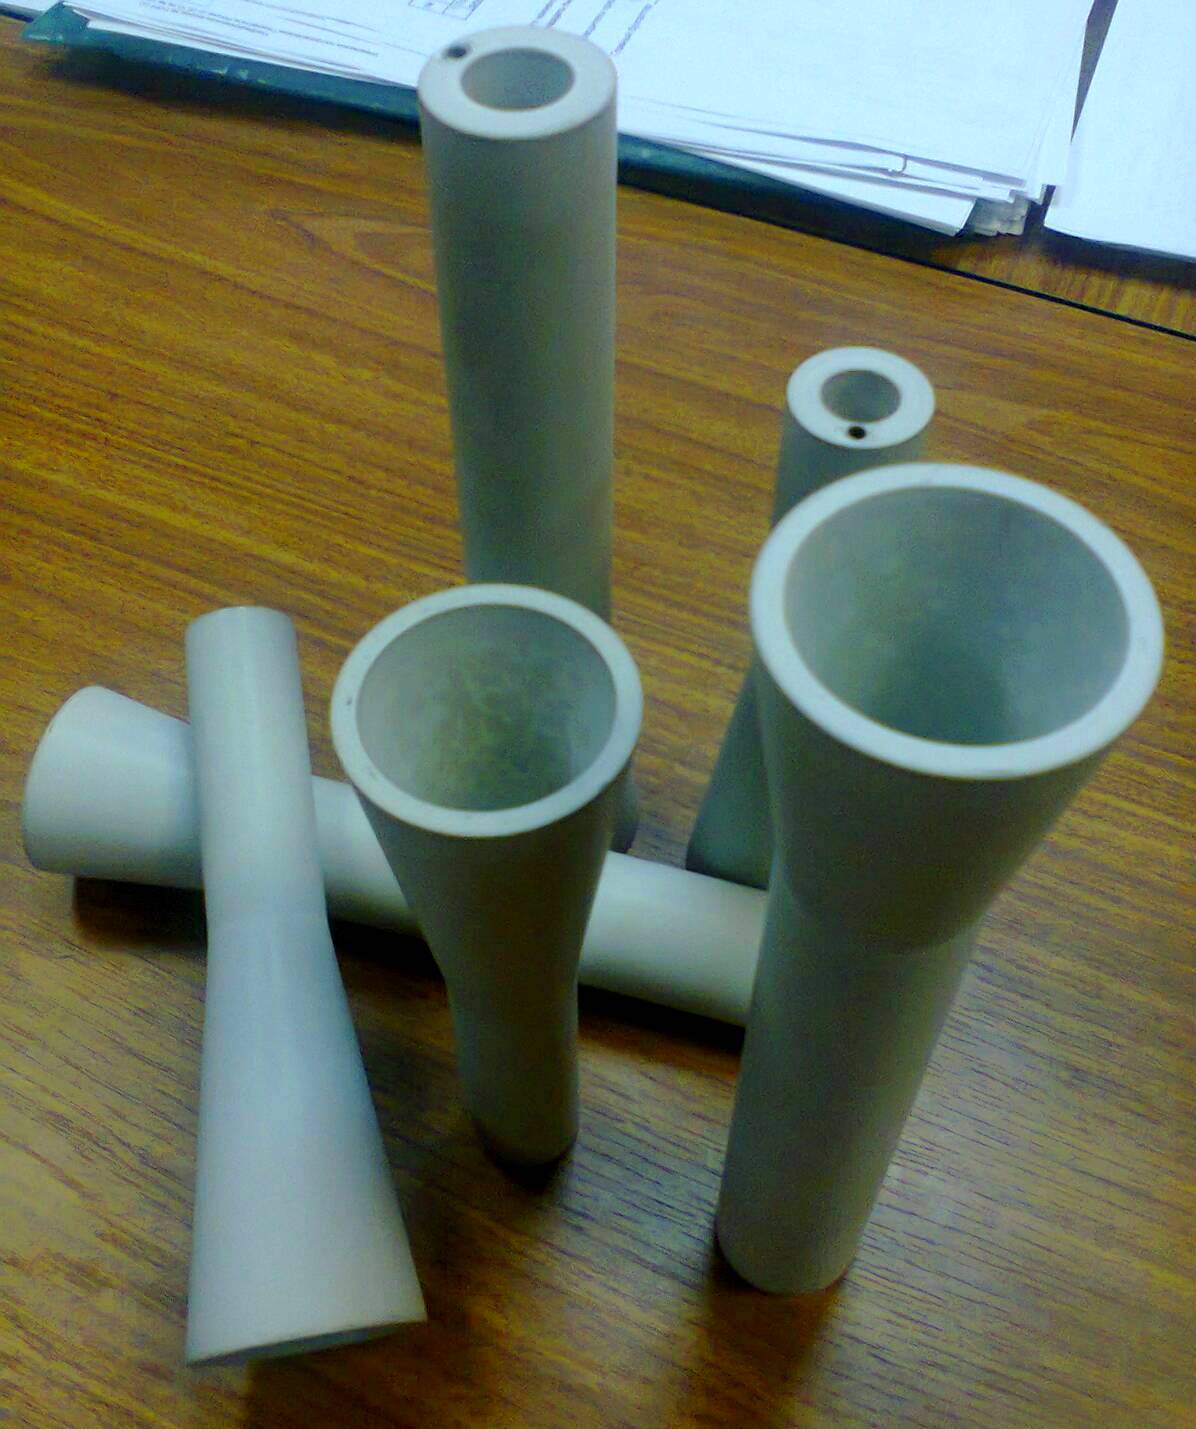
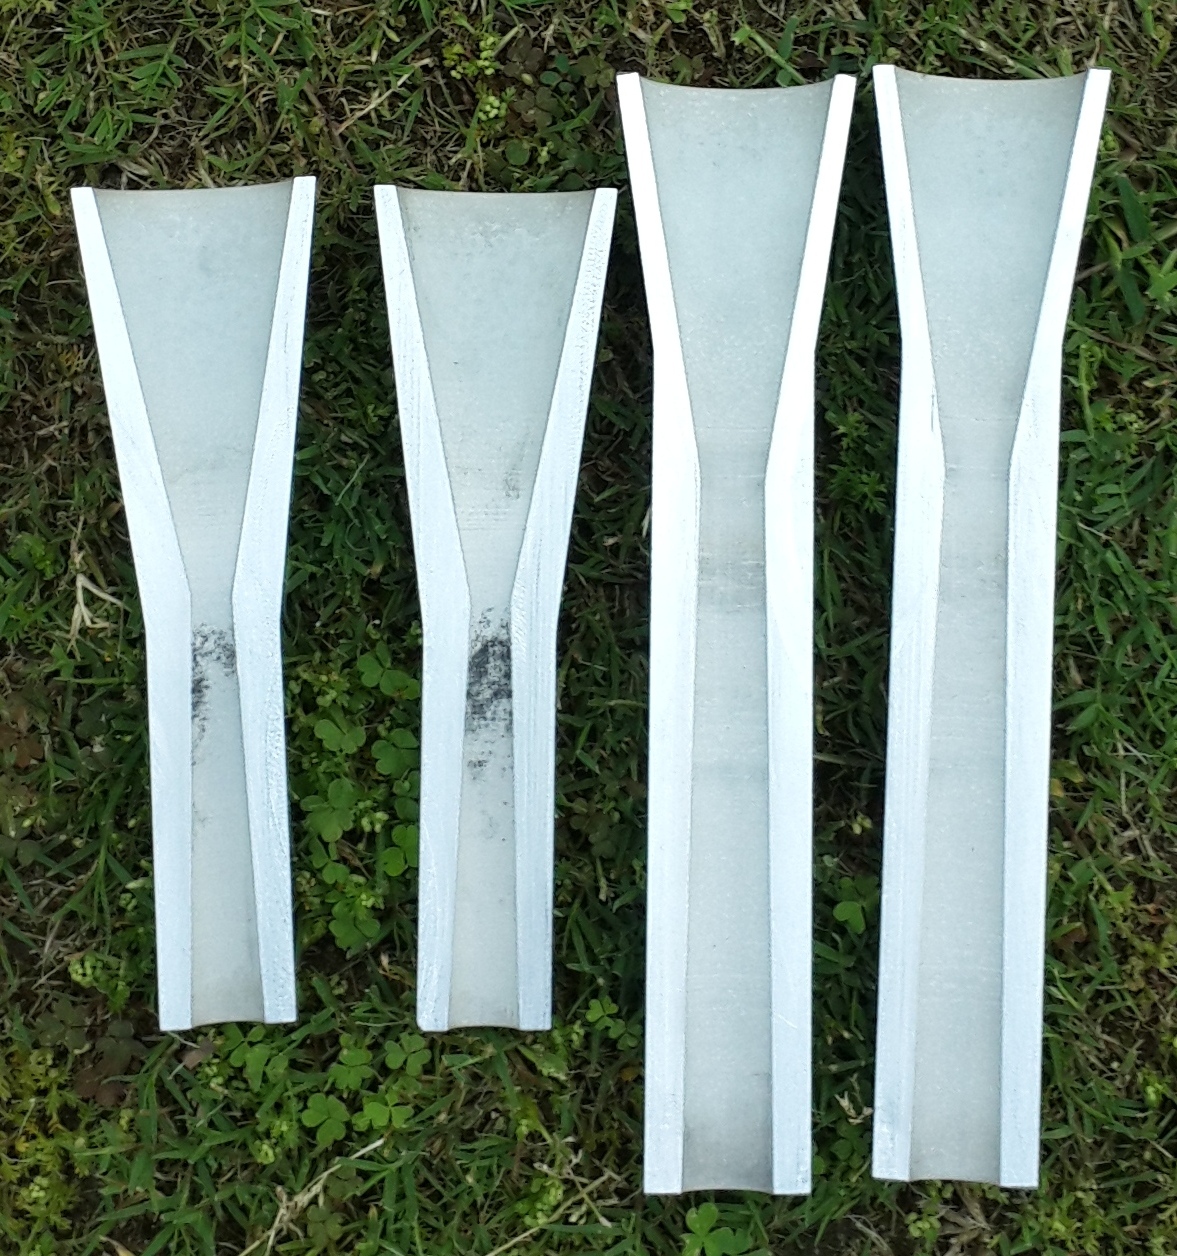
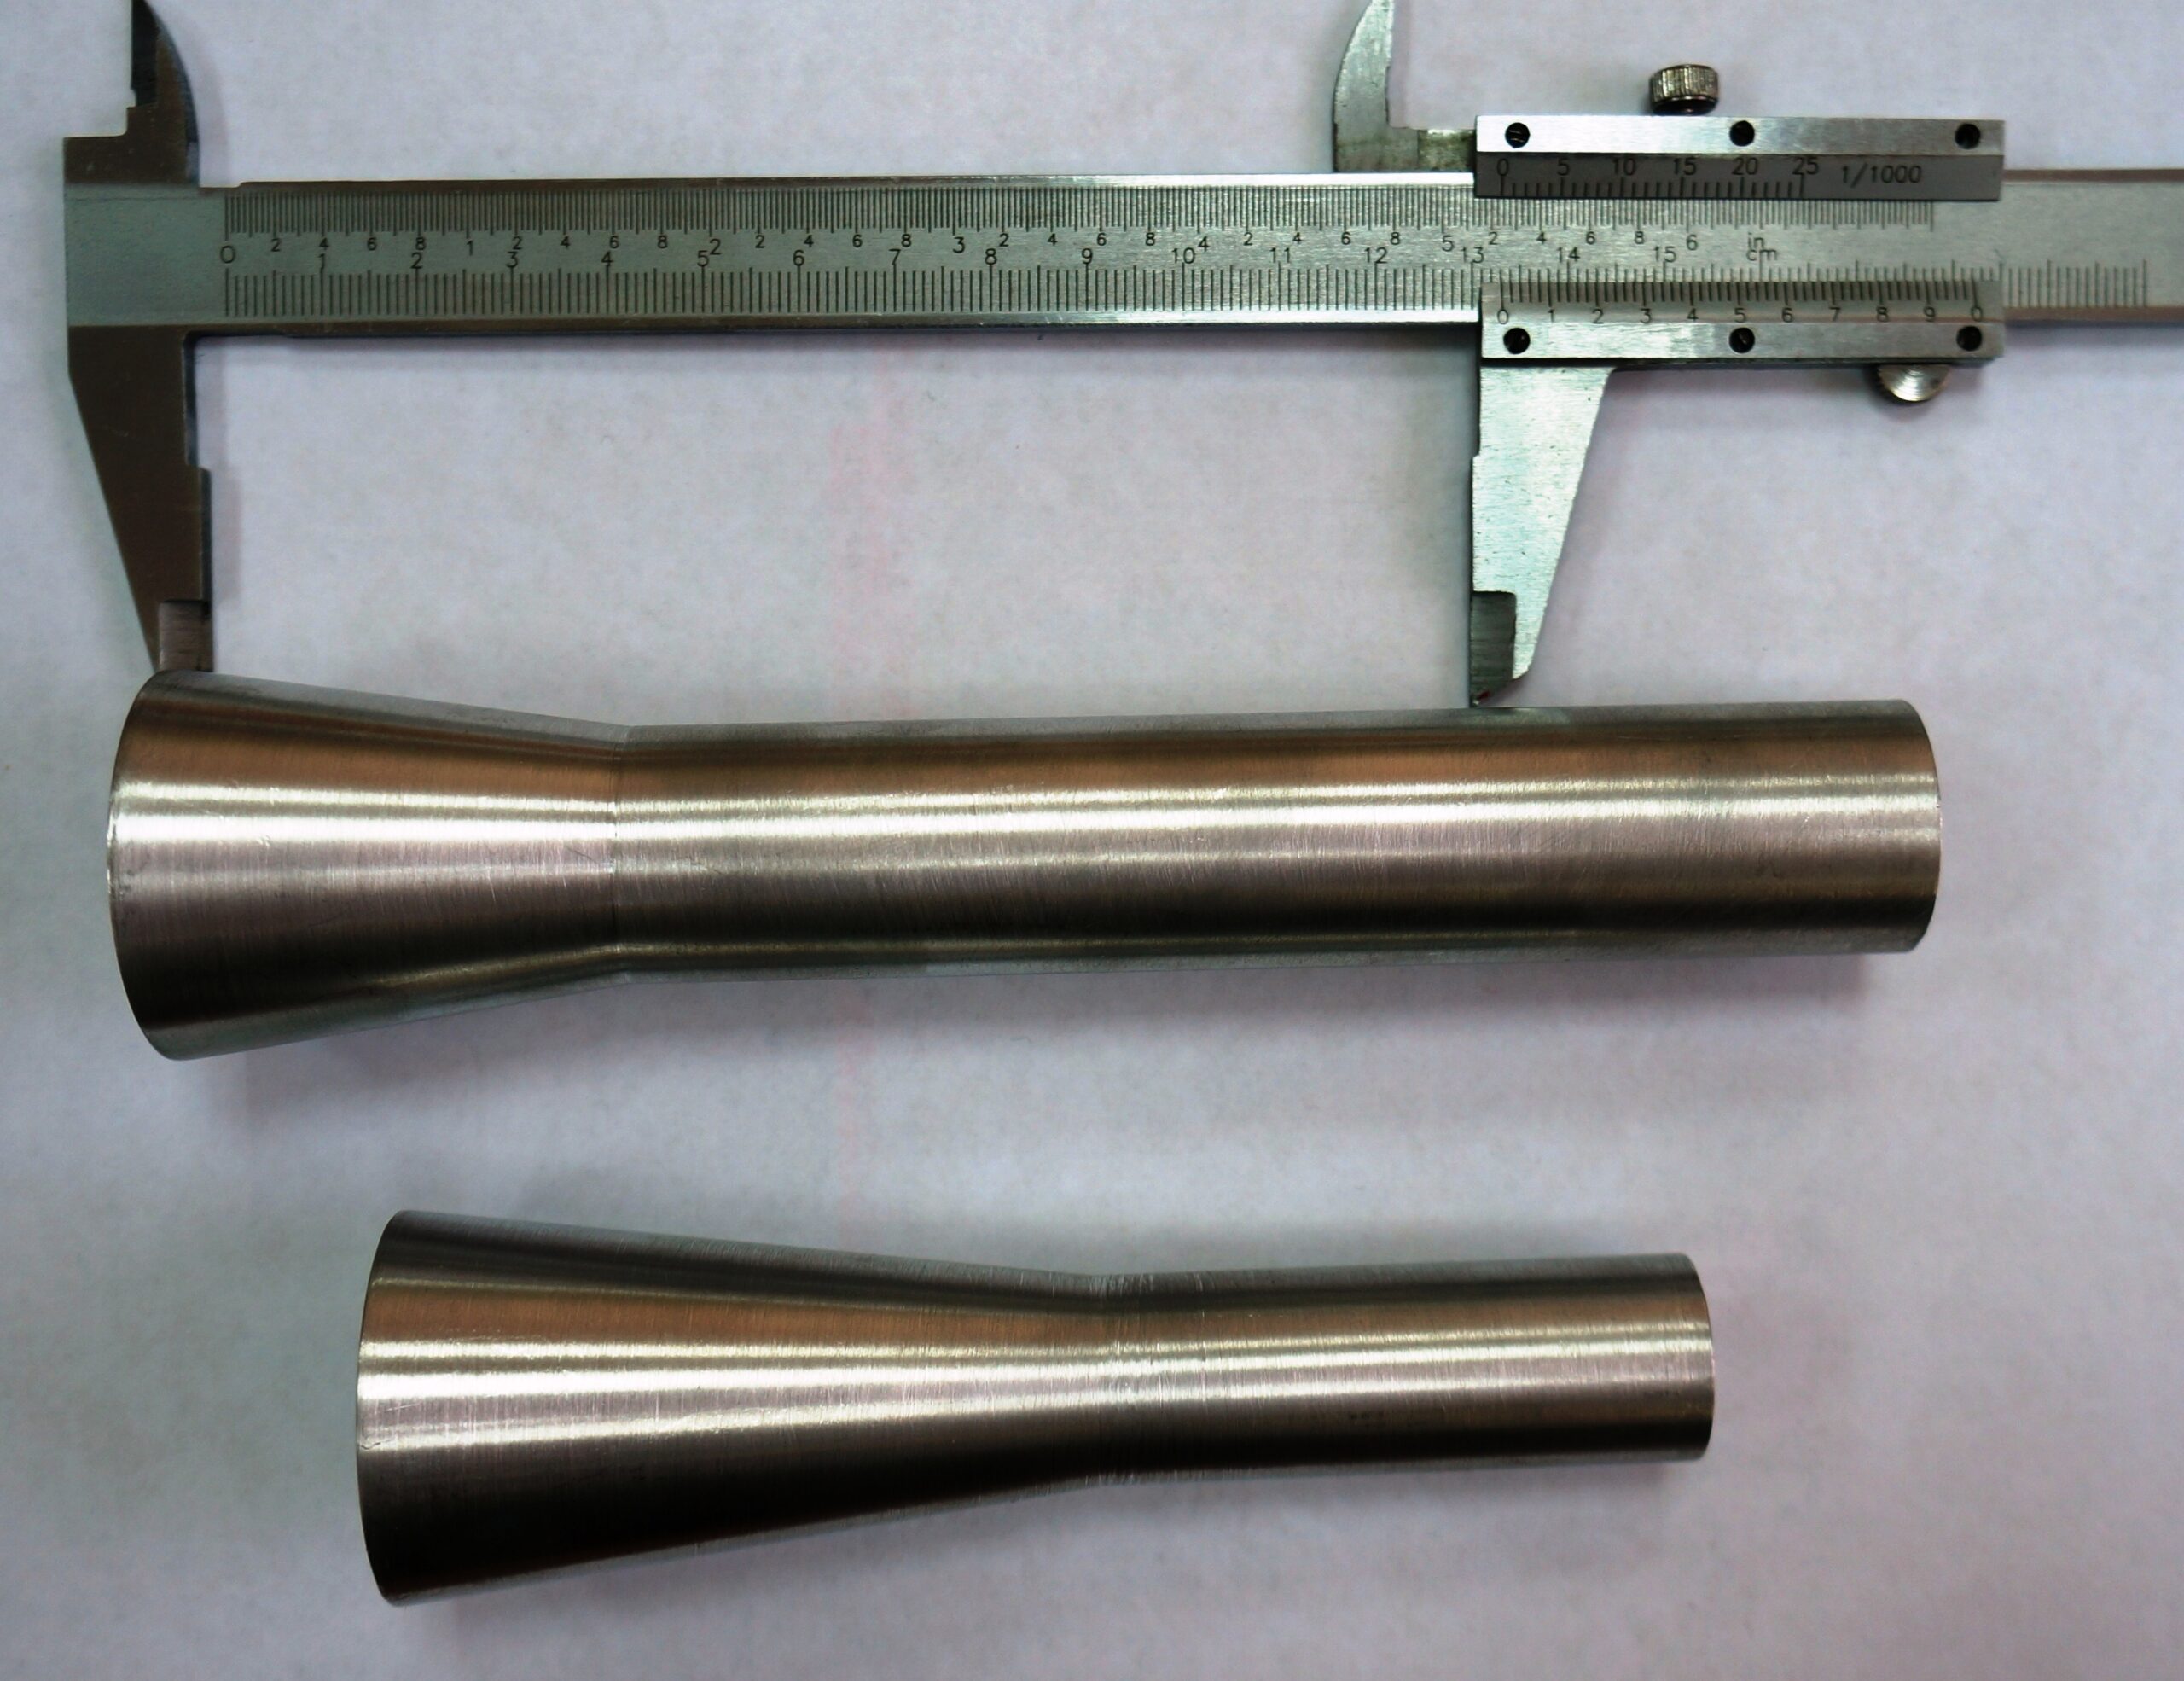
نمونه: کارخانه نازل از آلیاژ سخت با نازل آلومینیومی با پوشش اکسیداسیون میکرو قوس جاگزین کرد و در نتیجه مقاومت بالای در برابر ساییدگی سطح همراه با کاهش هزینه ها در نتیجه جاگزینی آلیاژ سخت با الومینیوم سبک و ارزان به دست آورد. برنامه ماهامه شامل 5000 عدد قطعه بود و در جمع بیش از 800000 عدد قطعه پوشانده شده اند. تا به حال کمبود اطلاعات در مورد روش و عدم وجود خطهای تولید فعال برای اعمال اکسیداسیون میکرو قوس مانع در راستای راه اندازی فناوری اکسیداسیون میکرو قوس بود. امروز این وضعیت در حال تغییر است. تعداد شرکتهایی که به پژوهش فرآیند اکسیداسیون میکرو قوس شروع کردند، افزایش یافته است.
نحوه تحویل تجهیزات مطابق با تقاضای کار فرما انتخاب می گردد یعنی از مجموعه انتخابی دستگاهها تا تحویل به صودت كليد در دست.
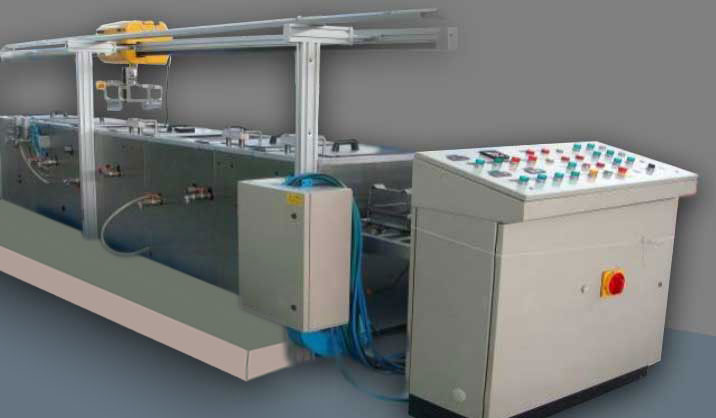
مجموعه پایه تجهیزات برای اکسیداسیون میکرو قوس
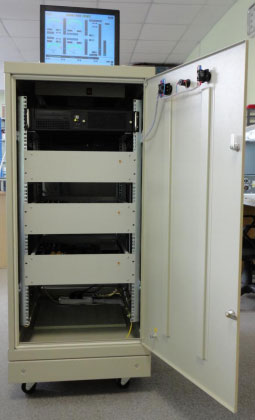
منبع تغذیه برق مخصوص با کنترل کامپیوتری فرآیندها که دارای مشخصات زیر است: ولتاژ 380 ولت x 10 آمپر؛ ولتاژ خروجی (قابل تنظیم) – از 100 تا 1000 ولت؛ جریان برق خروجی (قابل تنظیم) از 1 تا 1000 آمپر؛ حالتهای کاری: ضربه ای یا صوتی؛ کنترل و تثبیت جریان برق و ولتاژ، 100 در صد تکراری حالت کاری انتخابی؛
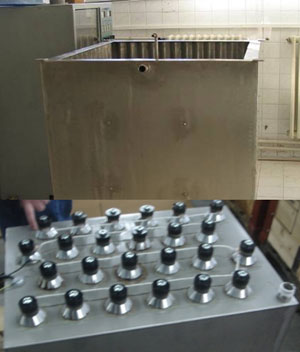
وان تکنولوژی با خنک کردن (نگه داشتن دمای تنظیم شده)، وان با سیستم مبدلهای ماورای صوتی مجهز است که در دامنه فرکانسها از 15 تا 100 کیلو هرتز کار می کنند، قدرت مبدلهای ماورای صوتی از 1 تا 12 کیلو وات است (به طراحی و ابعاد وان بستگی دارد)، مجموعه وانها دارای وسایط تکنولوژی برای نصب قطعات است.
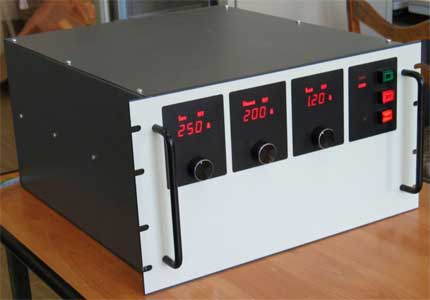
اسیلاتور امواج ماورای صوت: قدرت از 1 تا 12 کیلو وات، دامنه فرکانس از 15 تا 100 کیلو هرتز (فرکانس و قدرت با در نظر گرفتن ابعاد وان انتخاب می شوند).
ورقه داده ها
ورقه داده ها | ||
پارامترهای پرداخت کاری | شماره | |
مساحت قطعه مورد پرداخت کاری، میلی متر مربع | ١ | |
جنس قطعه مورد پرداخت کاری (Al, Ti, Zr, Mg, …) | ٢ | |
نقشه قطعه مورد پرداخت کاری (سه بعدی) | ٣ | |
پرداخت کاری: - روی تمام مساحت - داخل قطعه - جزئی - | ٤ | |
- خواص مورد نیاز: - ضد اصطکاک - ضد خوردگی - ضد فرسودگی - تزیینی - بازتاب نور - عایق بندی برقی - حفاظت حرارتی - سازگار با محیط زیست - رادیولوسنسی - دیگر - | ٥ | |
ضخامت پوشش | ٦ | |
تخلخل لایه بیرونی پوشش | ٧ | |
رنگ پوشش - سیاه - بژ - قرمز - آبی - دیگر - | ٨ | |
ملاحظات | ||
پارامترهای فناوری | شماره | |
میزان تولید سالانه | ٩ | |
پالس دو قطبی | ·١ | |
سیستم کنترل ولتاژريال فرکانس، دوره کاری | ١١ | |
برنامه نویسی جریان کار | ١٢ | |
اتوماسیون خط تولید | ١٣ | |
کنترل دستی | ١٤ | |
تأمین حمام های تکنولوژی - گریس زدایی - شستو شو - اکسیداسیون میکرو قوس - خشک کردن - درست کردن الکترولیت - | ١٥ | |
تأمین وسایل ویژه برای قطعه مورد پرداخت کاری | ١٦ | |
آماده سازی الکترولیت ها | ١٧ | |
جا سازی تکنولوژی اکسیداسیون میکرو قوس در خط تولید موجود | ١٨ | |
ملاحظات |