Die Ausrüstung und die Technologie für mikroboge Oxydation der Ventilmetalle und der Legierungen
Die mikroboge Oxydation ist eine der perspektiven Weisen der oberflächlichen Bearbeitung, die in letzter Zeit Verbreitung in den verschiedenen Industriezweigen für die Bildung der keramikahnlichen Deckungen bekommt.
Das Projekt ist dem aktuellen Problem – der Bildung der Serienhochtechnologieausrüstung für die Realisierung der Technologie der mikrobogen Oxydation gewidmet, die erlaubt, die Kompositionsmaterialien der neuen Generation auf der Oberfläche der Ventilmetalle und ihrer Legierungen (titan-, aluminium-, zirkonium usw.) verschiedener funktionaler Bestimmung zu schaffen.
Eine neue Richtung auf dem vorliegenden Gebiet waren die Entwicklungen der schweizerischen Firma Progress Industrial Systems SA unter Ausnutzung der Ultraschallschwingungen im Elektrolyt im Arbeitszyklus der mikrobogen Oxydation der Metalle.
Die kurze Beschreibung des angebotenen technologischen Prozesses
Die Realisierung der entwickelten technischen Lösung verwirklicht sich auf folgende Weise: das Erzeugnis wird ins Bad mit der Wasserlösung des Elektrolytes untergebracht , an zwei Wänden des Bades sind Piezomodule mit verschiedenen Resonanzfrequenzen befestigt, andere Wände des Bades dienen für die Abkühlung (die Aufrechterhaltung der optimalen Temperatur) der Lösung des Elektrolytes im Laufe der mikrobogen Oxydation, zu den Elektroden ( eine von denen ist das Erzeugnis) führt man den Strom zu, was zur Bildung der Mikrobögen bringt , das erlaubt, die Kompositdeckungen zu bekommen. Der Prozess der mikrobogen Oxydation geschieht bei verschiedenen Frequenzen (von 15 bis zu 100 к Hz), was zulässt, die Deckung mit der dichteren Struktur zu bilden und frisches Elektrolyt in die Zone der mikrobogen Oxydation zu geben. Der Komposit besteht nicht nur aus eigenen Metalloxiden sondern auch die Verbindungen und Komponente des Elektrolytes.
Die entwickelte Technologie der mikrobogen Oxydation im Ultraschallfeld ist rentabel und hochproduktiv (im Vergleich zu den existierenden Analoga, zum Beispiel, Anodieren),sie gewährleistet das Erhalten der Betriebseigenschaften der Erzeugnisse verschiedener Stufe der Komplexität.
Die Produktionslinie für die mikroboge Oxydation
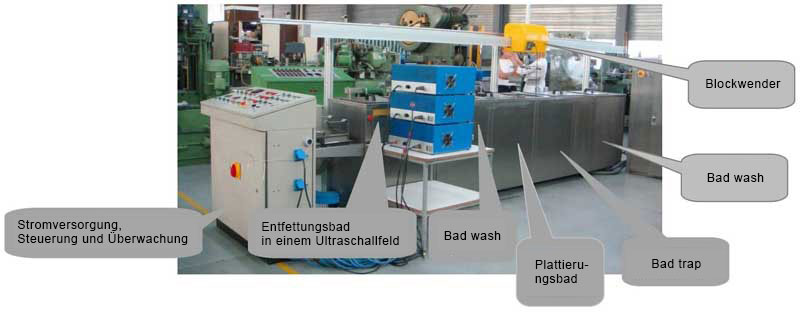
Die Produktionslinie besteht aus der speziellen Stromquelle, der Bäder für die Vorbereitung der Oberfläche, der Bearbeitung und der Wäsche, des Manipulators für die Umstellung der Aufhängung mit den Details, der Nebenanlagen (das Destillationsgerät , die Pumpe-Filter für die Reinigung und das Umpumpen der Lösungen, der Reservekapazitäten, der Geräte der Qualitätsüberwachung der Deckung und des Zustandes des Elektrolytes durchgeführt wird.
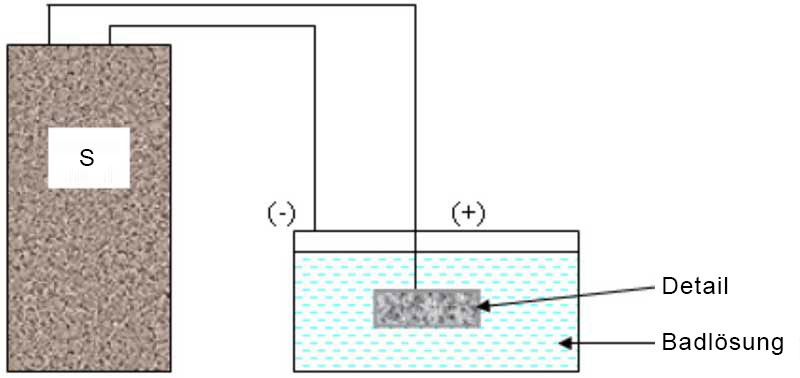
Von den Stromquellen werden auf die Klemmen der Bäder die Impulse des Stromes einer bestimmten Form gegeben, dabei erfüllt das Detail die Rolle der Anode, als Kathode dient das Bad oder die zusätzlichen Elektroden in der Regel aus dem rostfreien Stahl.
Die technologischen Operationen
Die Zahl der notwendigen technologischen Operationen ist wesentlich weniger, als bei den traditionellen Prozessen des Anodierens. Es folgt aus der Abwesenheit der zahlreichen Vorbereitungsoperationen und der Umweltverträglichkeit der verwendeten Lösungen. Nach der Montage der Details auf die Aufhängung wird das Entfetten durchgeführt, wonach die Details auf die Bearbeitung weirerlaufen. Bei den großen Maßstäben der Produktion stellt man das Bad der Auffassung für die rationalere Nutzung der Chemikalien und Spülwasser.

Das Bedienungspersonal – der Technologe und die Arbeiter. Für eine Produktionslinie von der Fläche 150-200 м2 sind 2 Arbeiter in der Regel genug. Es ist die periodische Kontrolle der Linie seitens des Installateurs und des Elektrikers auch notwendig.
Die Eigenschaften der MBO-Deckungen
Der Bestand:
Die MBO-Deckungen stellen die Keramik des komplizierten Bestandes dar. Die Deckung bei mikrobogen Oxydierung bildet sich auf Kosten der Versauerung der Oberfläche des Metalls, dabei bilden die Oxyd-und Hydroxidformen dieses Metalls. Andererseits wächst die Deckung auf Kosten vom Einschluss in seinen Bestand der Elemente aus dem Elektrolyt . Die Elemente des Elektrolytes gehen in die Deckung in Form von Salzen, Oxiden und Hydroxiden des komplizierten Bestandes ein. Falls notwendig lässt die Technologie zu, in die Deckung ein beliebiges nötiges Element einzuführen. Je grösser die Zeit die Bearbeitung des Details ist, desto mehrElemente aus Elektrolyt werden in der oberflächlichen Schicht angesammelt. Die untere Schicht der Deckung, die die Metall-Grundlage angrenzt, besteht vorzugsweise aus deroxiden Vereinigungen.
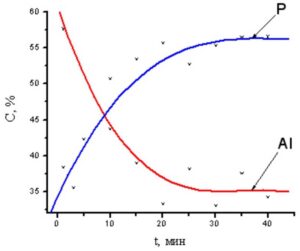
Der Zeitplan der Veränderung des Inhalts des Aluminiums und des Phosphors auf der Oberfläche der MBO -Deckung mit der Zeit der Bearbeitung im Phosphatelektrolyt
Die Dicke:
Die Dicke der Deckungen klärt sich von einigen Hauptfaktoren. Es sind die Natur des Elektrolytes, das Material der Legierung des Metalls, das Regime der Bearbeitung und die Zeit des Prozesses. Die MBO lässt zu, die Dicke derDeckungen von den Anteilen bis zu Hundert Mikrometer zu bekommen. Die notwendige Dicke der Deckung hängt von der Bestimmung und den Bedingungen des Betriebes ab. Für das Auftragen der Unterschicht für die Färbung ist es 5-10 мкм genug, für das Verleihen der elektroisolierenden Eigenschaften oder der hohen Verschleißfestigkeit ist es 50-100 Mikrometer notwendig. Die dekorativen Eigenschaften und die Rostschutzeigenschaften unter den atmosphärischen Bedingungen gewährleisten 20-40 Mikrometer Deckungen.
Die Porosität:
Die Porosität der Deckungen wechselt im Abstand von 5-50 %, die Umfänge von 0,01 bis zu 10 Mikrometer ab. Der Bau der Poren bei der Dicke der Deckung mehr 5-10 Mikrometerist kompliziert, verzweigt mit einer Menge der Abzweigungen und der geschlossenen Räume. Die Deckungen ohne Poten zu bekommen ist unmöglich, was von der Natur des Prozesses bedingt ist. Falls notwendig kann die Porosität mit Hilfe der Imprägnierung von verschiedenen Materialien oder mit Hilfe des Auftragens der Schicht des Polymers (des Farbstoffes) herabgesetzt sein. Am oftesten wird die Imprägnierung durch Fluoroplast und das Auftragen der polymeren Pulverfarben verwendet. In einer Reihe von den Fällen ist die Porosität ein positiver Faktor. Bei der Arbeit der Deckung auf den Verschleiß unter den Bedingungen des Schmierens geht das Letzte in die Deckung ein und gewährleistet den allmählichen Eingang in die Zone der Reibung. Die bioaktiven MBO-Deckungen können in der Medizin in den Poren die medikamentösen Präparate enthalten.
Die Verschleißfestigkeit:
Die Deckungen werden wie verschleißfest in verschiedenen Knoten und den Anlagen der Wagen und der Mechanismen verwendet. Dadurch gelingt es, die Erzeugnisse aus dem Aluminium – des Metalls genug weich und kompliziert für die traditionellen Methoden der oberflächlichen Bearbeitung zu verwenden. Es wurden die vergleichenden Tests der Muster mit der MBO-Deckung auf dem Aluminium und des Stahlmusters mit der aufgetragenen verschleißfesten Schicht des Chroms durchgeführt. Die spezifische Belastung betrug bei den Tests 0.64 Н/мм2. Die MBO-Deckungen haben den kleineren Verschleiß, besonders bei den erhöhten Temperaturen vorgeführt.
Die Thermostabilität:
Die mdo-Deckungen haben die erhöhte Standhaftigkeit zu den thermischen und thermozyklischen Belastungen. Die Deckungen ohne Beschränkungen können bei den Temperaturen von-40 bis zu +60В°С arbeiten. Bei der allmählichen Erwärmung des Details wird die Thermostabilität der MBO-Deckung in der Temperatur des Schmelzens des Metalls des Details beschränkt, da es diese Bedeutungen für das Metall, als für die Keramik wissentlich niedriger ist. Die Tests haben vorgeführt, dass die Deckungen bis zu 280 Thermozyklen 310-15ВЭС und bis zu 25 Thermozyklen 500-15ВеС ertragen können. Bei solchen Tests, wird das Muster mit der Deckung bis zur Solltemperatur im Ofen erwärmt und dann ins kalte Wasser geworfen.
Die Unebenheit:
Im Laufe der Bearbeitung wird die Unebenheit der Oberfläche mit der Zeit erhöht. Man kann die Deckungen mit der Unebenheit bis zu 8 Klasse bekommen. Die Unebenheit hängt vom Material der Legierung, des Zustandes seiner Oberfläche und des Regimes der Bearbeitung ab.
Die Korrosionsstandhaftigkeit:
Die Methode MBO lässt zu, die Deckungen standhaft in den atmosphärischen Bedingungen und in verschiedenen Korrosionsumgebungen zu bekommen – es sind die aggressiven Lösungen, das Meerwasser u.a.m. Da die MBO die Deckung die Keramik des komplizierten Bestandes darstellt, so ist die Korrosionsstandhaftigkeit des Materials der Deckung genug groß. Den Korrosionsschutz des Metalls-Grundlage kann man mit der Dicke der Deckung und der Regulierung der Zahl und des Porenbaues gewährleisten. Den zusätzlichen Schutz gibt die Imprägnierung der Poren mit inertem Material (meistens Fluoroplast). Die Tests haben vorgeführt, dass die bekommenen Deckungen können korrosionsstandhaft im Laufe von 15 Jahren in Betrieb werden.
Die dielektrischen Eigenschaften:
Die Anstrengung, bei der der Durchschlag der Deckung geschieht, wie auch die Korrosionsstandhaftigkeit, hängt von der Dicke der Deckung, des Typs und dem Porenumfang ab. Diese Größe kann mit der Anwendung des Materials, das die Poren auffüllt, wesentlich vergrössert sein. Die mittlere Anstrengung des Durchschlags der Deckung – 600 V. Die Anstrengung des Durchschlags der Deckung mit der Füllung der Poren – bis zu 2500 V.
Die Adhäsion:
Die MBO-Deckungen haben die ausgezeichnete Kupplung mit dem Metall-Grundlage, das mit dem Vorhandensein der Übergangsschicht auf der Grenze Metall – Deckung gewährleistet wird. Die Übergangsschicht entwickelt sich wie ins Metall, als auch nach draußen, sowie hat das Profil mit einer Menge der Biegungen.
Daraufhin, zeigt sich die Kupplung der Deckung mit dem Metall mehr als die Haltbarkeit der Deckung und bei der Belastung geschieht keine Loslösung der Deckung vom Metall. Die berechneten Daten der Adhäsion erreichen 350 МPа.
Das Beispiel der Komplettierung der Ausrüstung für die MBO-Technologie
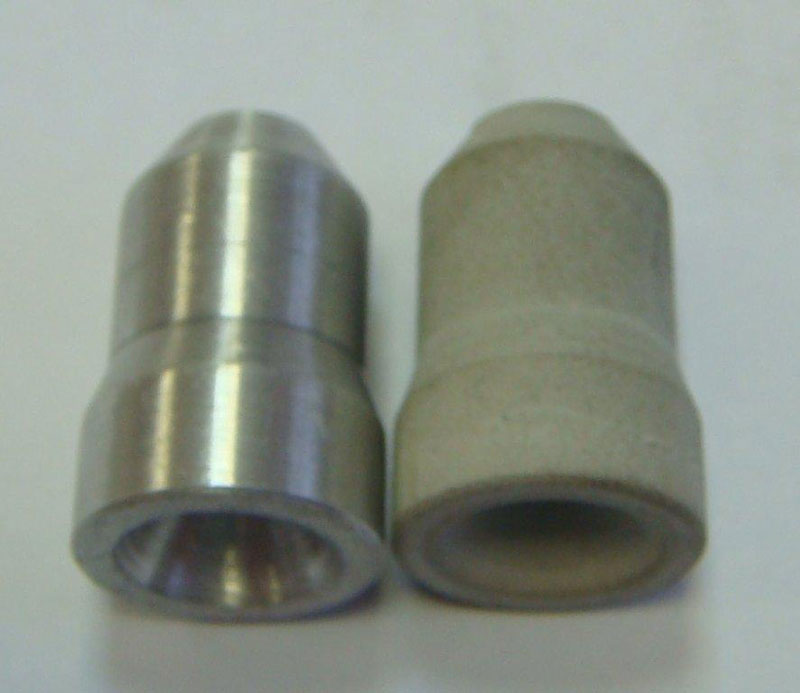
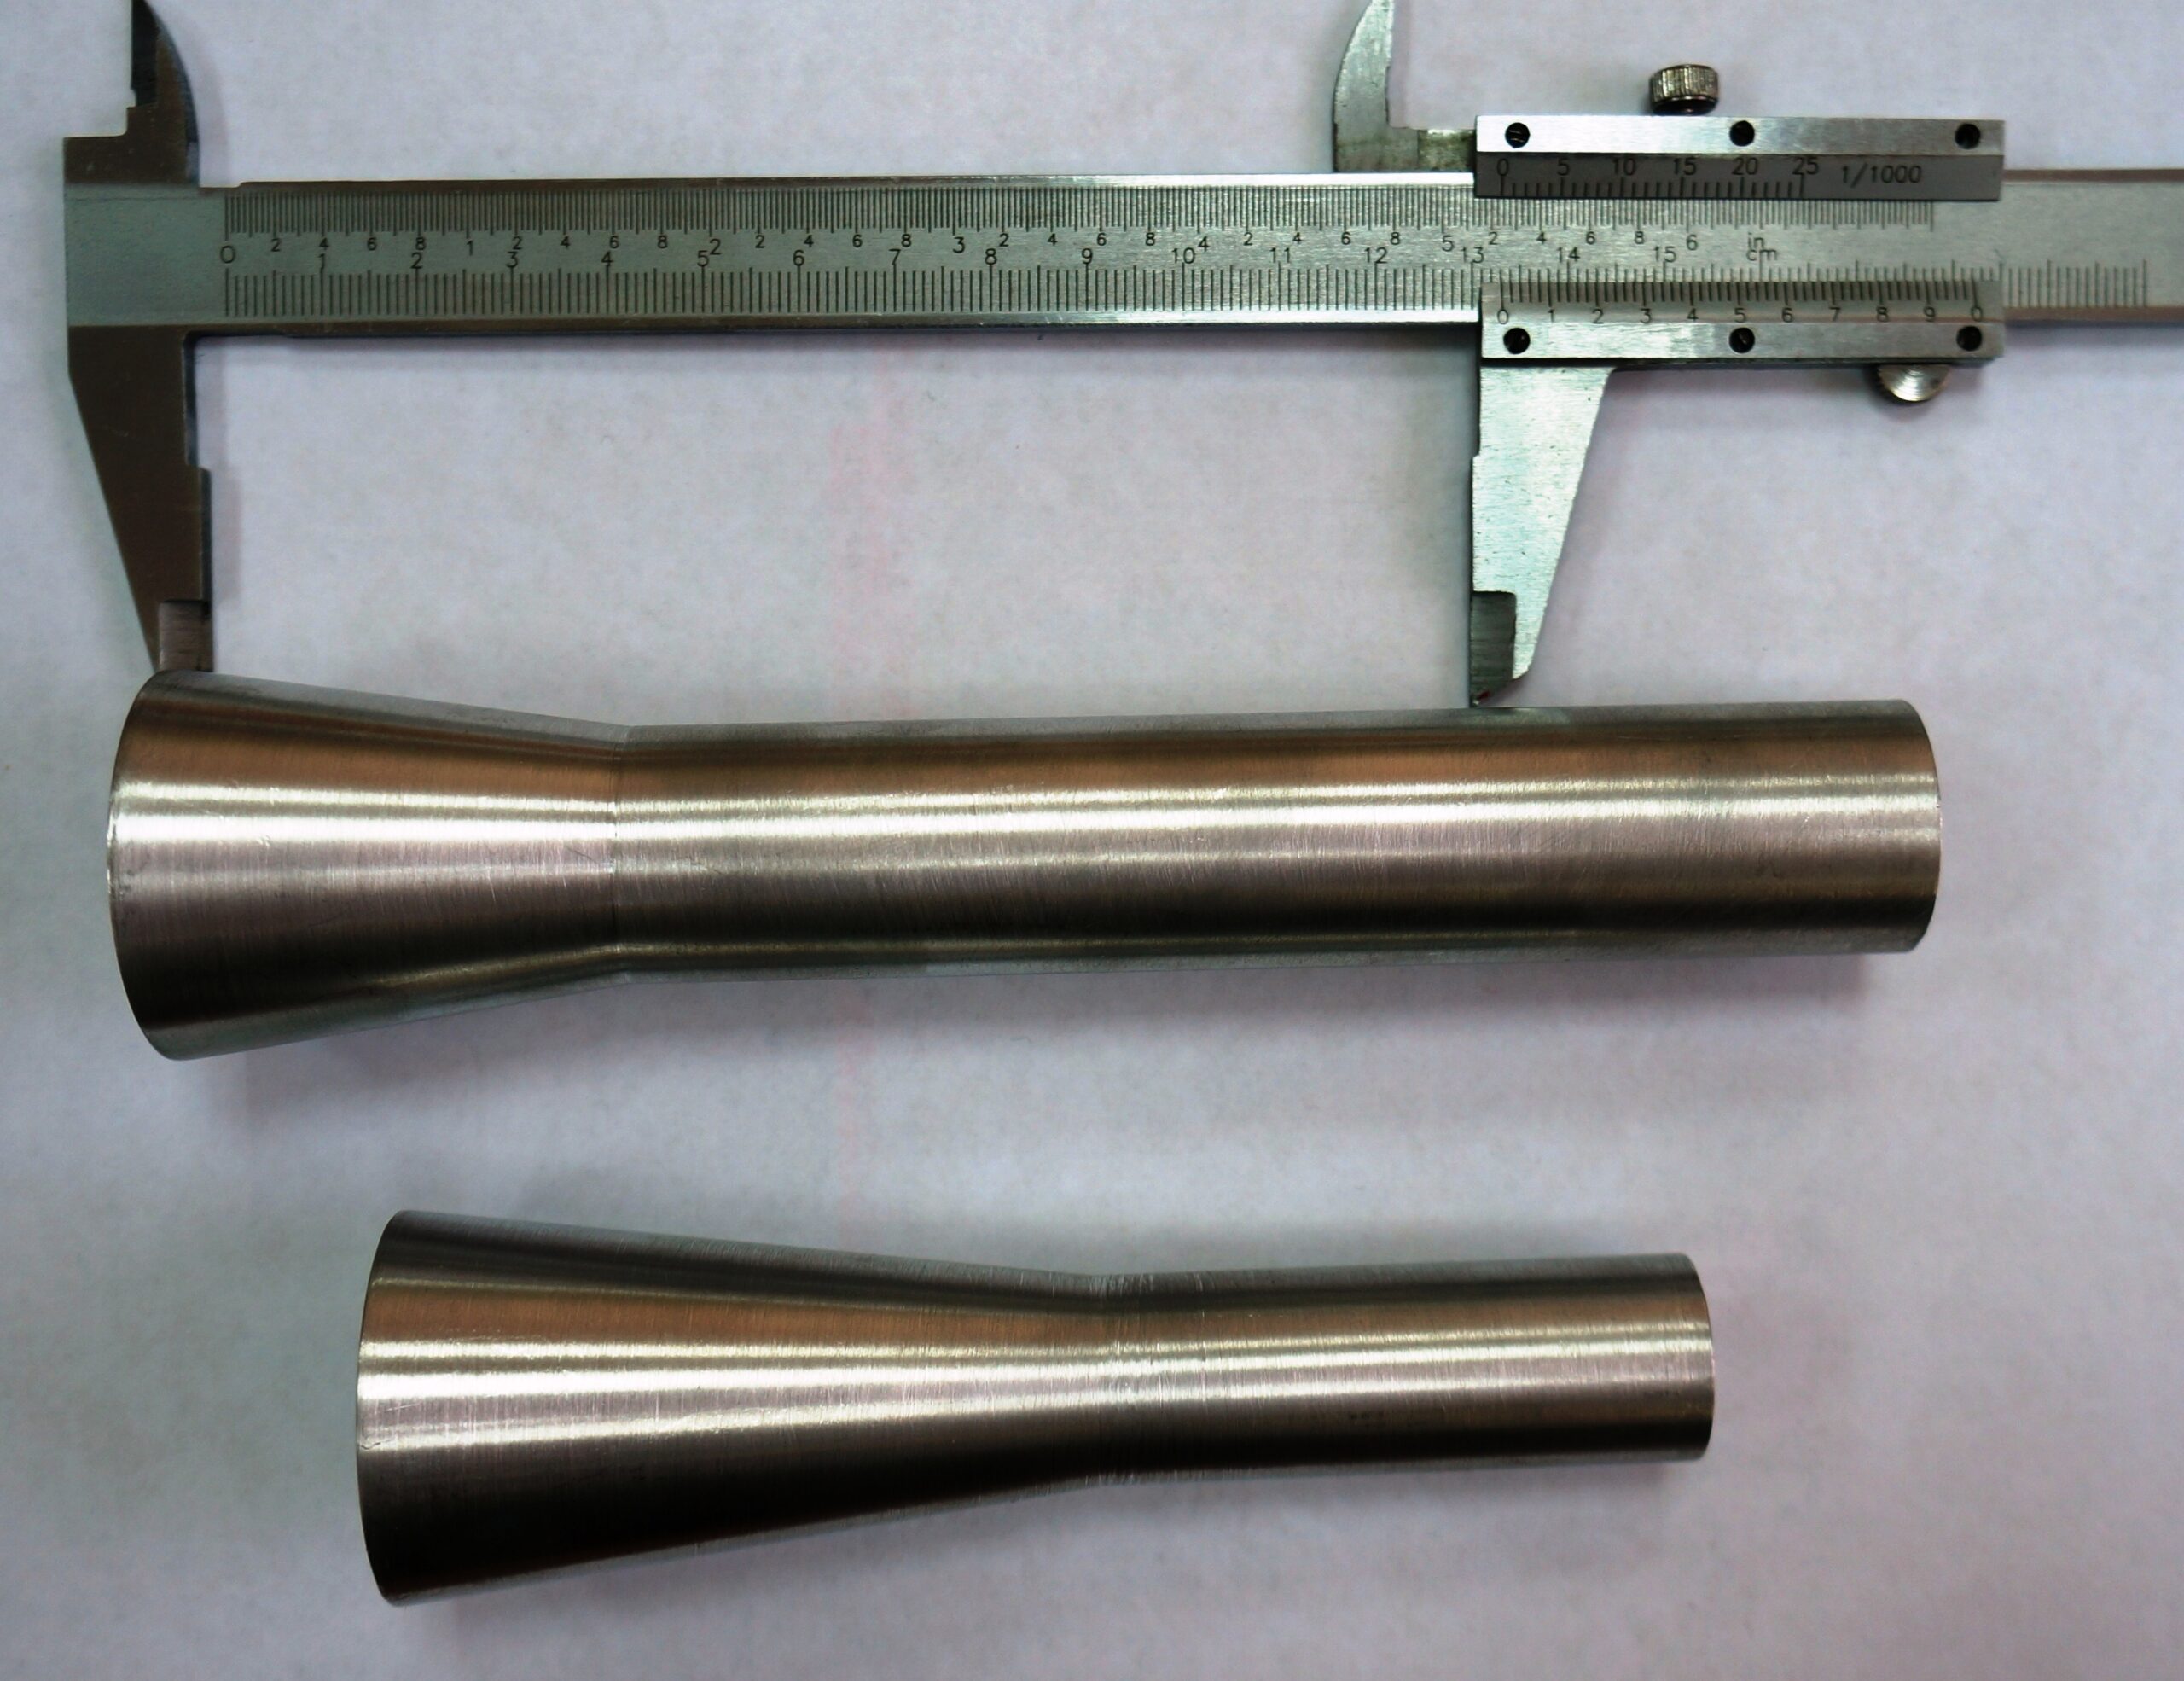
Das Beispiel: der Betrieb hat das Material der Düse von der festen Legierung durch das Aluminium mit der MBO-Deckung ersetzt und als Folge hat die große Verschleißfestigkeit der Oberfläche und die Einsparung vom Ersatz der festen Legierung auf das leichtere und billige Aluminium bekommen. Das monatliche Programm betrug bis zu 5000 Details, insgesamt waren mehr 800000 Details abgedeckt. Die Einführung der Technologi wurde von der kleinen Berühmtheit der Methode und der Abwesenheit der Einführungen der industriellen Linien bis jetzt zurückgehalten. Zur Zeit ändert sich diese Situation. Die Zahl der Organisationen, die diese Technologie anwenden, hat sich zugenommen .
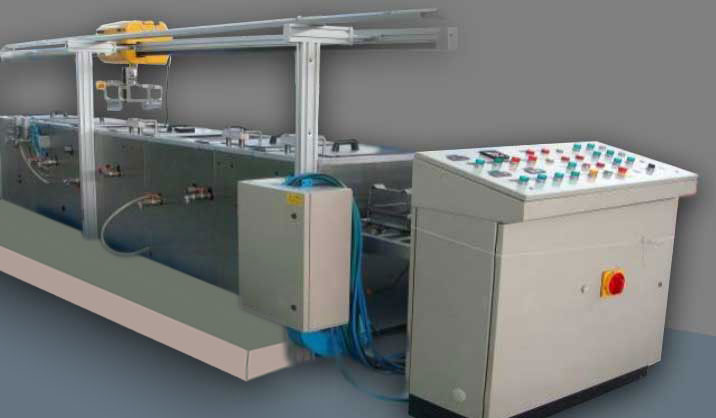
Der grundlegende Satz der Ausrüstung für MBO
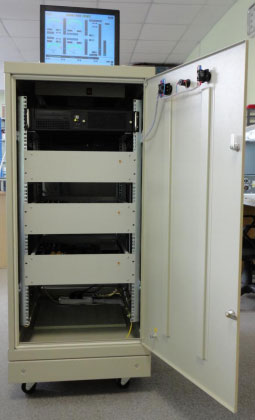
Die spezielle Stromquelle mit der Computerverwaltung der Prozesse hat die folgenden Charakteristiken: die Betriebsspannung 380Vх10А; die Abgabeanstrengung (reguliert) von 100 bis zu 1000V; der Abgabestrom (reguliert) von 1 bis zu 1000А; die Regimes der Arbeit: impuls oder tonal; die Kontrolle und die Stabilisierung des Stromes und die Anstrengungen, 100 % der Widerholungsfäufigkeit des aufgegebenen Regimes der Arbeit;
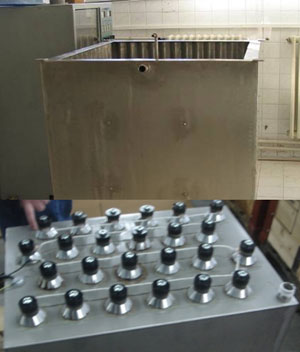
Das technologische Bad mit der Abkühlung (die Aufrechterhaltung der Solltemperatur), das Bad ist mit dem System der Ultraschallkonverter versorgt , die auf den Frequenzen von 15 bis zu 100 кHz arbeiten, die Leistung der Ultraschallkonverter its von 1 bis zu 12 Kilowatt (je nach der Konstruktion und den Umfängen des Bades), zum Satz des Bades gehören die technologischen Vorrichtungen für die Befestigung der Details.
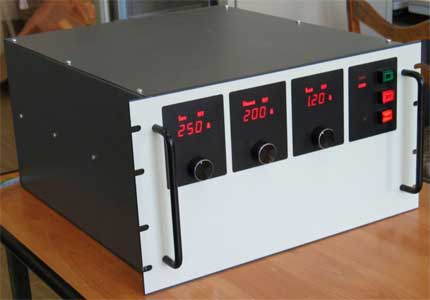
Der Ultraschallgenerator: die Leistung von 1 bis zu 12 Kilowatt, die Frequenz von 15 bis zu 100 кHz (die Frequenz und die Leistung kommen je nach den Umfängen des Bades heraus)
Fragebogen
|
№ |
Verarbeitungspar
|
|
|
1. |
Bearbeitungsbere |
|
|
2. |
Werkstückmateria
|
|
|
3. |
Zeichnung des Werkstücks (3 D)
|
|
|
4. |
Bearbeitung:
– Innen Details – fragmentarisch
|
|
|
5. |
Erforderliche Eigenschaften: – Antireibungs
– dekorativ – Lichtreflexion
– Wärmeschutz –
Bioverträglichke
|
|
|
6. |
Schichtdicke |
|
|
7. |
Porosität der äußeren Überzugsschicht
|
|
|
8. |
Beschichtungsfar
|
|
|
|
Kommentare |
|
|
№ |
Technologie-Para
|
|
|
9. |
Die Produktivität pro Jahr
|
|
|
10. |
Bipolare Puls
|
|
|
11. |
Das Kontrollsystem Spannung, Frequenz, Arbeitszyklus
|
|
|
12. |
Workflow-Program
|
|
|
13. |
Automatisierung der Fertigungslinie
|
|
|
14. |
Manuelle Steuerung
|
|
|
15. |
technologische Bäder: – Entfettung
– Herstellung der Elektrolyt
|
|
|
16. |
Sonderausstattun |
|
|
17. |
Erstellung der Elektrolyt |
|
|
18 |
Einbau der MAO in die bestehende Produktionslinie |
|
|
|
Kommentare
|
|