Equipo y tecnología para la oxidación microarc de metales y aleaciones de válvulas
La oxidación microarc es un tipo más perspectivo del tratamiento superficial (modificaciones que se distribuyen últimamente cada vez más ampliamente en ramas más distintas de la industria para la formación multifuncional de los cubrimientos semejantes a cerámica.
El proyecto es dedicado al problema actual que es la creación del equipo en serie de alta tecnología para la realizar la tecnología de oxidación microarc en el campo ultrasonoro, que permite crear materiales de composición de nueva generación en la superficie de metales de válvulas y sus aleaciones (de titanio, de aluminio, de circonio etc.) del destino funcional diferente con propiedades altas físicas mecánicas y de explotación.
Una nueva dirección en la esfera dada eran elaboraciones de la Compañía Suiza Progress Industrial Systems SA con la aplicación de oscilaciones multifrecuenciales ultrasonoras en electrólito en un ciclo de trabajo de oxidación microarc de metales.
La descripción breve del propuesto proceso tecnológico
La realización de la solución técnica elaborada se realiza del modo siguiente: el producto se coloca en una bañera con una solución del electrólito de agua, a dos-cuatro paredes de la bañera son sujetados convertidores piezoeléctricos con frecuencias resonantes diferentes, otras paredes de la bañera sirven para el enfriamiento (mantenimiento de la temperatura óptima) de la solución del electrólito en el proceso de oxidación microarc más allá, a los electrodos, uno de los cuales es el mismo artículo, conducen la corriente eléctrica que resulta en formación de microarcos que permiten obtener cubrimientos compuestos, proceso de oxidación microarc se realiza cuando convertidores piezoeléctricos trabajan con frecuencias diferentes (de 15 a 100 kHz) que permite formar un cubrimiento con una estructura más densa y constantemente suministrar electrólito fresco a la zona de oxidación microarc. En la composición del compósito se incluyen no sólo propios óxidos de metales, sino también combinaciones químicas de los componentes del electrólito, proporcionando la obtención del complejo único de propiedades físicas mecánicas y de explotación.
La tecnología de oxidación microarc elaborada es económica y de alta productividad en el campo ultrasonoro (en comparación con análogos existentes, por ejemplo, la anodización), proporciona la obtención de altas propiedades físicas mecánicas y de explotación de productos del distinto grado de complicación.
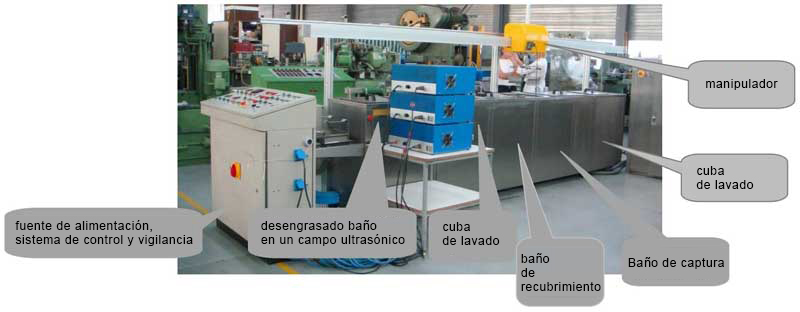
Línea de producción para la OMA
equipos de fuerza – fuentes especializadas de alimentación;
bañeras para la preparación de superficies, el tratamiento y el lavado;
manipulador para el traslado de suspensiones con piezas (en caso de producción de grandes series);
construcciones metálicas para instalar bañeras y manipulador;
equipos auxiliares – alambique, bomba-filtro para limpieza y bombeo de soluciones, tanques de reserva, aparatos de control de cualidad del recubrimiento y del estado del electrólito.
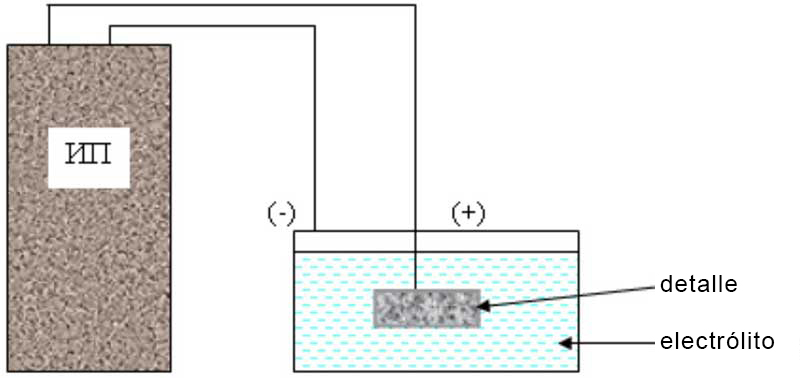
Desde las fuentes de alimentación a los bornes de las bañeras se emiten impulsos de la corriente de la forma cierta, además la pieza sirve como un ánodo, en calidad del cátodo sirve la bañera o electrodos adicionales, como regla, de acero inoxidable.
Operaciones tecnológicas.
La cantidad de operaciones necesarias tecnológicas para la OMA es considerablemente menos que para procesos tradicionales de anodización. Esto sigue de la ausencia de operaciones numerosas preparatorias y limpieza de soluciones aplicadas. Al montar las piezas a la suspensión se realiza el desgrase, después los detalles se tratan. A las escalas grandes de la producción tras la bañera de aplicación de recubrimientos se ponen bañeras de captación para el uso más racional de productos químicos y del agua de lavar.

Personal de servicio – un tecnólogo (educación técnica superior) y obreros (educación técnica secundaria. Para un área de 150-200 м2 es suficiente, como regla, 2 obreros para un turno. Es necesario también realizar control periódico de la línea por parte de un fontanero y un electricista.
Propiedades de los recubrimientos de la OMA
Composición:
Los recubrimientos de la OMA son cerámica de composición compuesta. El recubrimiento se forma durante la oxidación microarc mediante oxidación de superficie del metal, además se forman formas de óxido y de hidróxido de este metal. Por otro lado el recubrimiento crece a expensas de inclusión de elementos del electrólito en su composición. Los elementos del electrólito entran en el recubrimiento en forma de sales, óxidos e hidróxidos de composición compuesta. En caso necesario la tecnología de OMA permite introducir en el cubrimiento cualquier elemento químico necesario. Más el tiempo de hacer el tratamiento de una pieza, es más grande la cantidad de elementos del electrólito que se acumula en la capa superficial. La capa inferior del recubrimiento que se acuesta al metal-base, consiste principalmente de sus compuestos de óxido.
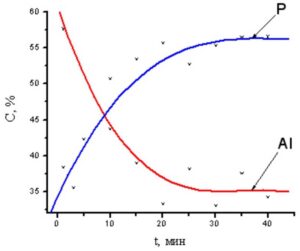
Diagrama de modificación del contenido de aluminio y fósforo en la superficie del recubrimiento de OMA con el tiempo del tratamiento en electrólito fosfatado.
Espesor:
El espesor de los recubrimientos está determinado por algunos factores principales. Es la naturaleza del electrólito, el material de la aleación del metal, el régimen del tratamiento y el tiempo del proceso. DE OMA permite recibir los cubrimientos por el espesor de las partes hasta los centenares de micrómetros. El espesor necesario del cubrimiento depende del destino y condiciones de explotación. Para aplicar una capa inferior para pintar es suficiente 5-10 micrones, para dar propiedades electro aislantes o resistencia alta al desgaste es necesario 50-100 micrones. 20-40 micrones del recubrimiento abastecen propiedades decorativas y las propiedades anticorrosivas en condiciones atmosféricas.
Porosidad:
La porosidad de recubrimientos varía en el intervalo de 5-50 %, las dimensiones de 0,01 a 10 micrones. La estructura de poros con espesor del cubrimiento de más de 5-10 micrón es compuesta, ramificada con multitud de ramas y espacios cerrados. Es imposible obtener recubrimientos que no contienen poros que es condicionado por naturaleza del proceso. En caso necesario la porosidad puede ser bajada por medio de impregnación con materiales distintos o por medio del trazado de la capa del polímero (colorante). Más a menudo se aplica una impregnación con plásticos fluocarbúricos y el trazado con tintes poliméricos en polvo. En algunos casos la porosidad es un factor positivo. En el trabajo del recubrimiento al desgaste en condiciones de lubricación, la última entra en poros del cubrimiento y proporciona el ingreso gradual en la zona de fricción. En medicina los recubrimientos de OMA bioactivos pueden contener medicamentos en sus poros.
Resistencia al desgaste:
Los recubrimientos se usan como resistentes en conjuntos diferentes y grupos de máquinas de los coches y de mecanismos. A expensas de esto en muchos casos se consigue aplicar productos de aluminio que es un metal bastante suave y difícil para los métodos tradicionales del tratamiento superficial (por ejemplo, tratamiento galvánico). Se realizaron pruebas comparativas de los modelos con recubrimientos de OMA sobre aluminio y modelo de acero con una capa resistente de cromo. El cargamento específico a las pruebas fue 0.64 N/мм2. Los cubrimientos de OMA han mostrado un desgaste menor, especialmente a temperaturas altas.
Estabilidad térmica:
Los recubrimientos de OMA tienen una resistencia alta a cargamentos térmicos y termocíclicos. Los recubrimientos pueden trabajar sin restricciones a las temperaturas de -40 a +60C°Ñ. Durante calentamiento gradual de una pieza la estabilidad térmica del recubrimiento de OMA se limita por el punto de fusión del metal de la pieza, ya que estos valores para el metal son más bajos que los para la cerámica. Las pruebas han mostrado que los recubrimientos pueden sostener hasta 280 termociclos 310-15ВЭÑ y hasta 25 termociclos 500-15ВеÑ. A tales pruebas, el modelo con el recubrimiento se calienta hasta la temperatura establecida en el horno y luego se tira en agua fría.
Aspereza:
Durante el tratamiento la aspereza de la superficie sube con el transcurso del tiempo. Se puede recibir recubrimientos con una aspereza de hasta 8 clase. La aspereza depende del material de aleación, del estado de su superficie y del régimen del tratamiento.
Resistencia anticorrosiva:
El método de OMA permite obtener recubrimientos resistentes a condiciones atmosféricas y en los ambientes distintos de corrosión, se decir soluciones agresivas químicas, vapores, agua marina etc. Puesto que un cubrimiento de OMA es cerámica de composición compuesta, la resistencia anticorrosiva del material del recubrimiento es bastante grande. Se puede abastecer la protección contra corrosión del metal-base del espesor del recubrimiento y regulación de la cantidad y la estructura de poros. La protección adicional es dada por impregnación de poros por un material inerte (más a menudo plástico fluocarbúrico). Las pruebas (GOST V 20.57.304-76, el GOST РВ 20.57.304-88) han mostrado que recubrimientos obtenidos pueden ser explotados como anticorrosivos durante 15 años.
Propiedades dieléctricas:
Una tensión, a la cual hay una ruptura del cubrimiento, tanto como la protección anticorrosiva, depende del espesor del recubrimiento, del tipo y de las dimensiones de poros. También esta cantidad puede ser esencialmente aumentada aplicando un material que rellena los poros. La tensión media de la ruptura del recubrimiento es de 600 V. La tensión de la ruptura del recubrimiento con el relleno de poros es de hasta 2500 V.
Adhesión:
Los recubrimientos de OMA tienen un enganche excelente con un metal-base, que se proporciona por presencia de una capa transitiva en la frontera del metal y recubrimiento. La capa transitiva se forma tanto dentro del metal, como afuera, así como tiene un perfil con multitud de curvaturas.
Como resultado, el enganche del recubrimiento con el metal resulta más que la resistencia del mismo recubrimiento y durante el cargamento no hay separación del recubrimiento por la frontera del metal-recubrimiento. Los valores de adhesión calculados según los resultados de pruebas Scrach alcanzan 350 mPa.
Ejemplo del completamiento de equipos para la tecnología de la OMA
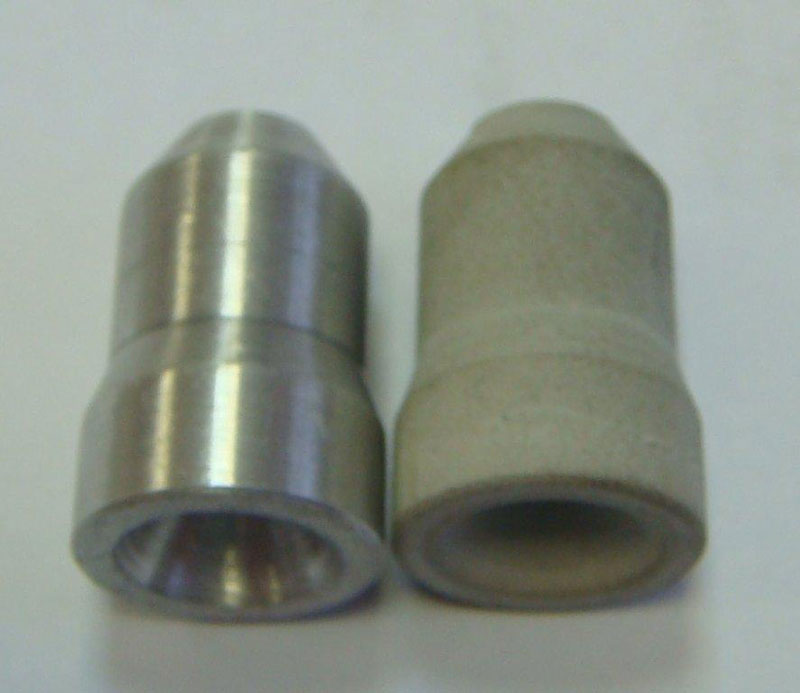
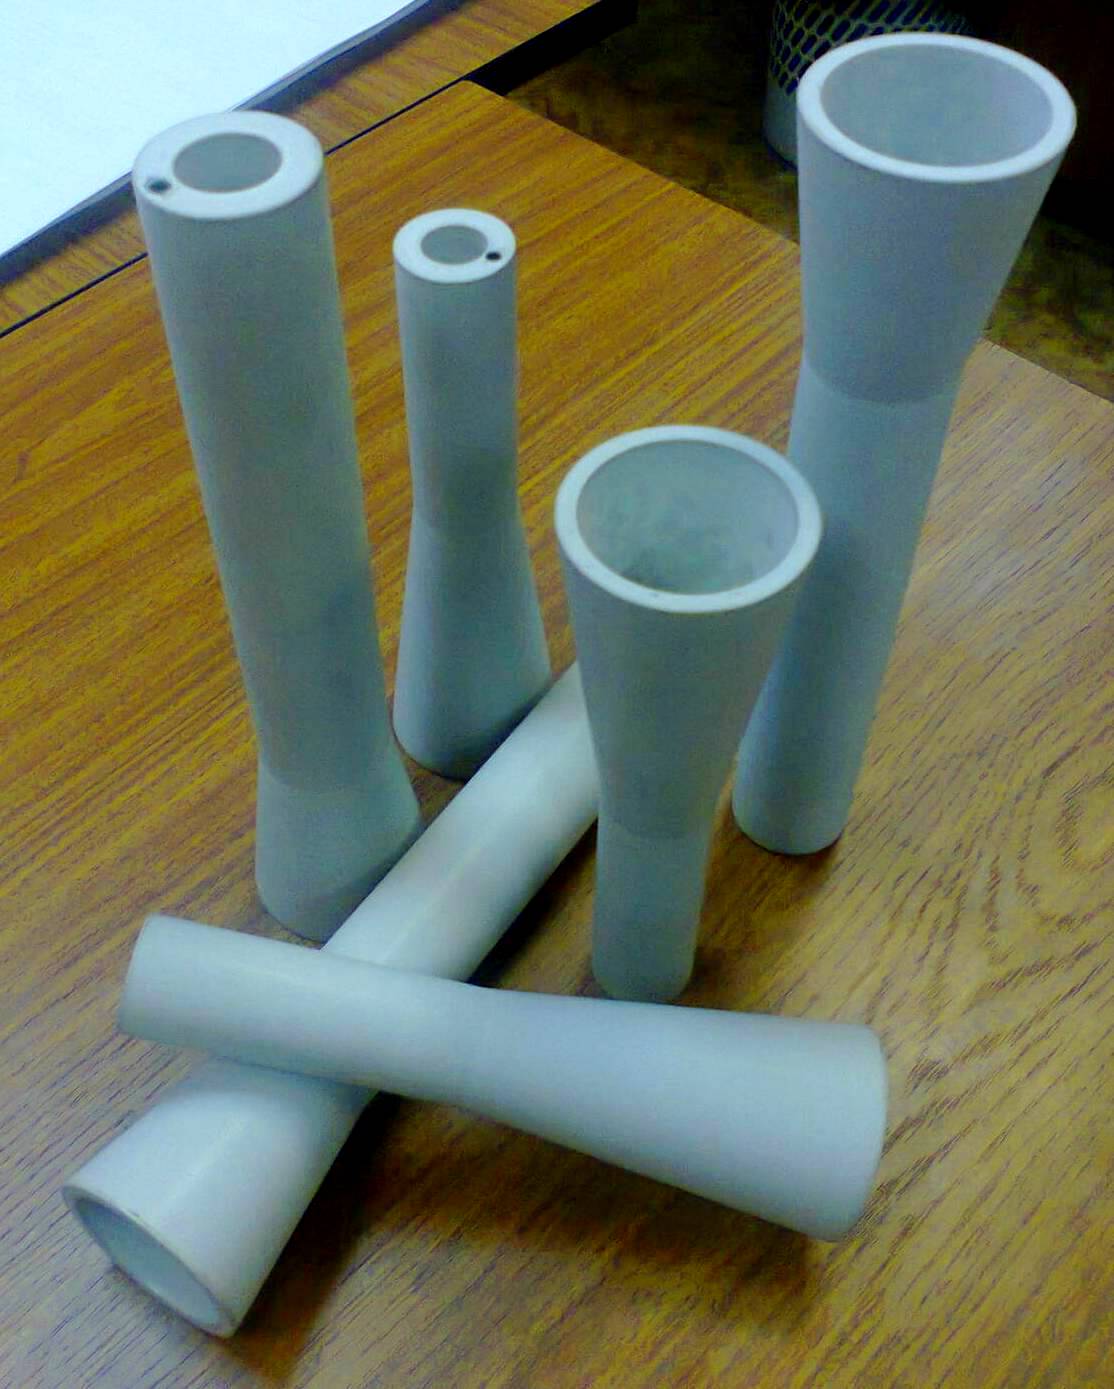
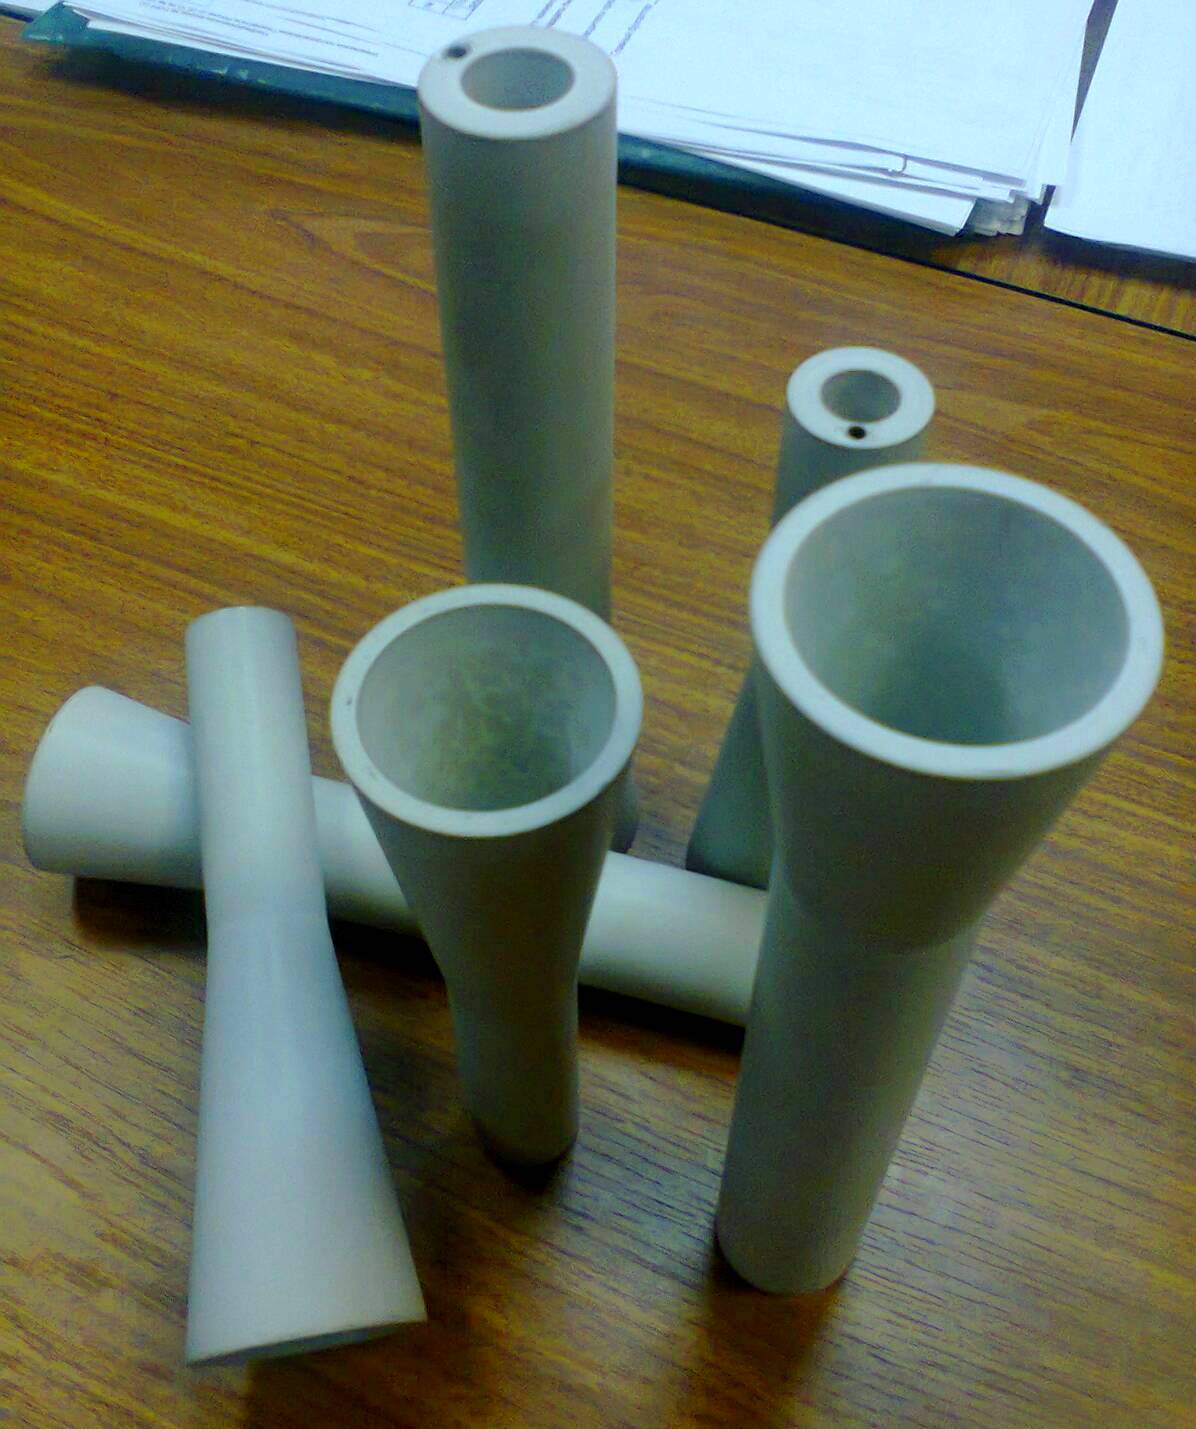
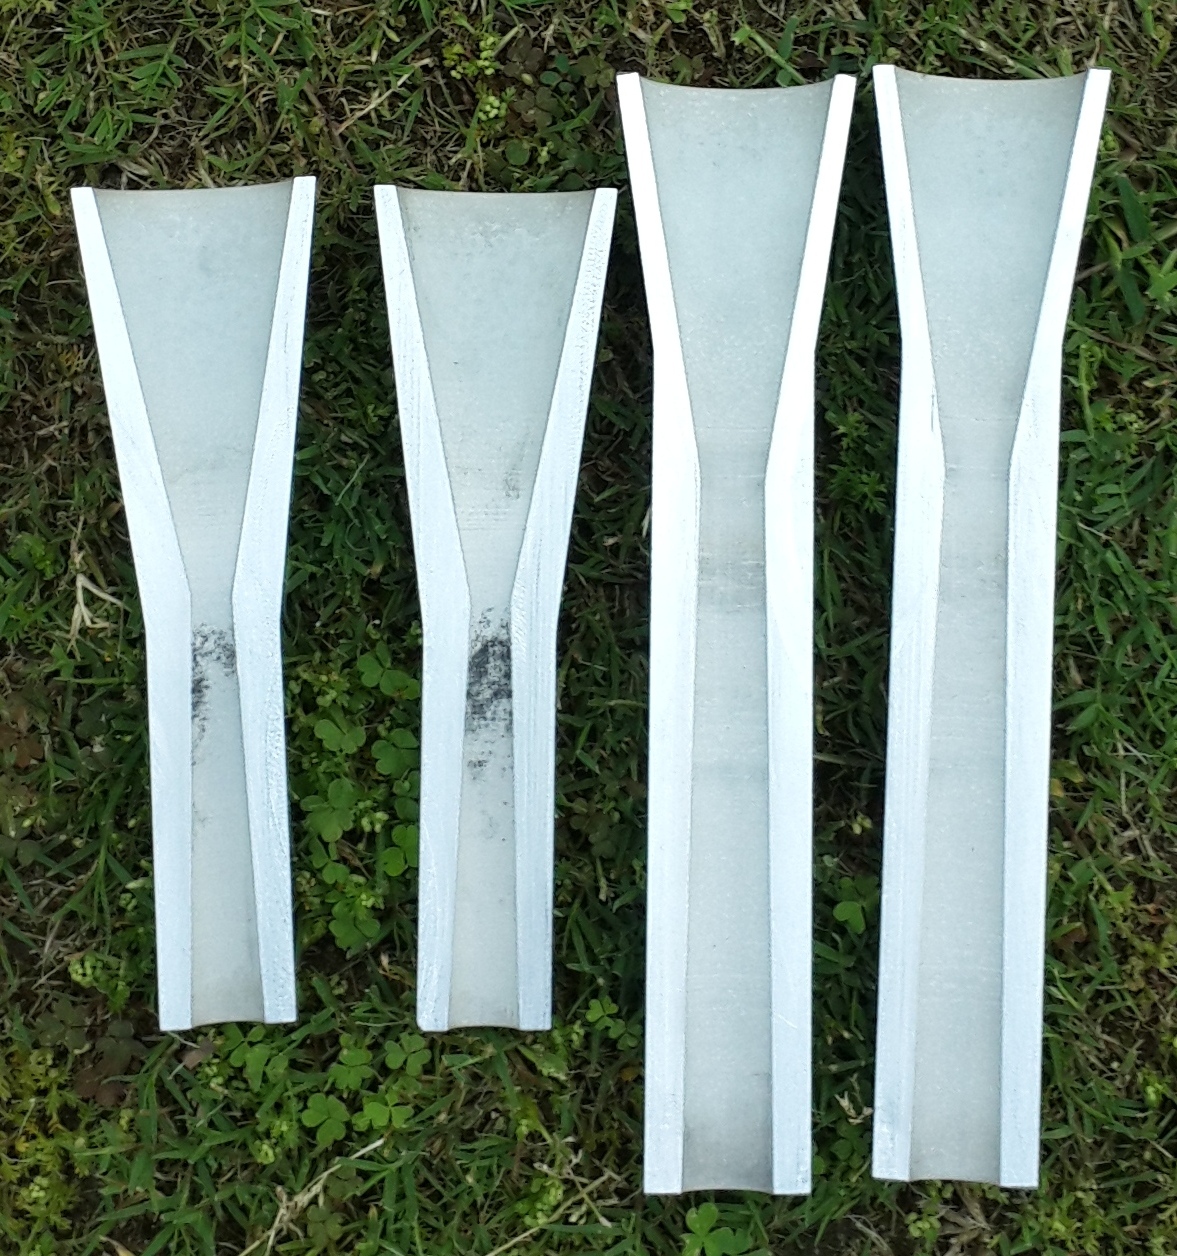
EJEMPLO: Una fábrica ha sustituido el material del pulverizador de aleación firme por aluminio con el recubrimiento OMA y como resultado ha recibido una gran resistencia de desgaste de la superficie y la economía de la sustitución de la aleación firme por un aluminio que es más ligero y barato. El programa mensual sería de hasta 5000 piezas, en total eran recubiertas más de 800000 piezas. La introducción de las tecnologías de oxidación microarc hasta ahora se contenía por la fama pequeña del método y de ausencia de las introducciones de las líneas industriales de OMA. Ahora esta situación se cambia. Se ha aumentado la cantidad de organizaciones, que comienzan a investigar el proceso del OMA.
A los clientes se les propone cualquier variante del suministro del equipo, es decir completando a opción hasta el suministro «llave en mano».
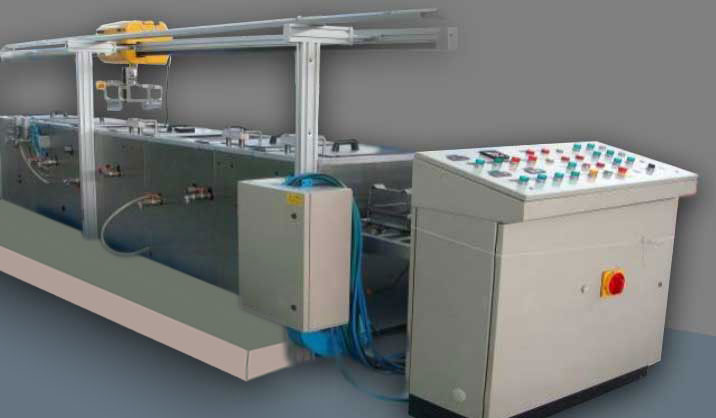
Juego básico del equipo para la OMA
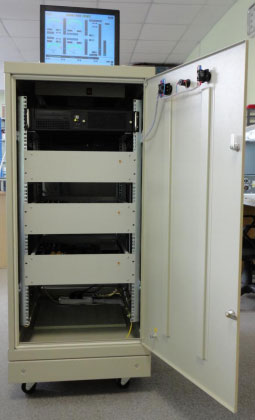
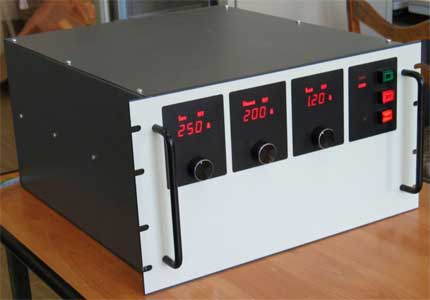
La fuente especializada de alimentación con control computerizado de los procesos que tiene las características siguientes: tensión de alimentación de 380Vх10А; tensión de salida (regulado) de 100 a 1000V; corriente de salida (regulado) de 1 a 1000А; modos del trabajo: de impulsos o tonal; control y estabilización de corriente y de tensión, 100 % la reiteración del modo de trabajo establecido;
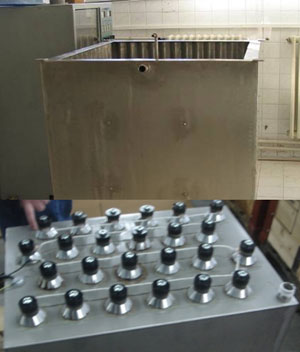
bañera tecnológica con enfriamiento (mantenimiento de temperatura establecida), la bañera es abastecida del sistema de convertidores ultrasonoros que trabajan en frecuencias de 15 hasta 100 kHz, potencia de los convertidores ultrasonoros es de 1 a 12 kW (depende de la construcción y dimensiones de la bañera), el juego de la bañera consta de adaptaciones tecnológicas para sujetar piezas.
Transductor ultrasónico: potencia de 1 a 12 kW, banda de frecuencias de 15 hasta 100 kHz (la frecuencia y la potencia se seleccionan depende de dimensiones de la bañera)
Cuestionario
|
|
CUESTIONARIO
|
|
|
№ |
Los parámetros de procesamiento
|
|
|
1. |
Área de procesamiento мм2 |
|
|
2. |
Material de la pieza (Al, Ti, Zr, Mg, …)
|
|
|
3. |
Dibujo de la pieza de trabajo (3 D)
|
|
|
4. |
Tratamiento: – en toda el área – detalles en el interior
|
|
|
5. |
Propiedades necesarias: – anti-fricción – anti-corrosión
– resistente al desgaste
– reflectancia de la luz
– protección térmica
– bio-compatibilid
|
|
|
6. |
Espesor de revestimiento |
|
|
7. |
La porosidad de la cubierta exterior |
|
|
8. |
Color de recubrimiento – negro
|
|
|
|
Comentarios |
|
|
№ |
Parámetros de la tecnología
|
|
|
9. |
La productividad por año
|
|
|
10. |
Pulso bipolar
|
|
|
11. |
Sistema de control de tensión, de frecuencia, del ciclo de trabajo |
|
|
12. |
Flujo de trabajo de programación
|
|
|
13. |
La automatización de la línea de producción
|
|
|
14. |
El control manual
|
|
|
15. |
tecnológico baños: – desengrasado
– oxidación microarc
– preparación de electrolito
|
|
|
16. |
Provisión de equipo especial bajo la pieza de trabajo
|
|
|
17. |
Desarrollo de electrolitos
|
|
|
18 |
Tecnología de incrustación oxidación micro-arco en la línea de producción existente
|
|
|
|
|
|